
Réduire votre Z-offset garantit une excellente adhérence au plateau, mais cela gâche discrètement vos impressions fonctionnelles avant même le début de la deuxième couche. Nous avons tous déjà retiré d’un plateau un projet mécanique en plusieurs pièces, essayé d’assembler des joints emboîtables, puis constaté qu’ils se bloquaient à cause d’un bord inférieur irrégulier et évasé. Régler votre configuration ne devrait pas relever du pur hasard, surtout lorsqu’une surcorrection risque de décoller les impressions en cours de travail. Pour résoudre ce casse-tête dimensionnel, maîtriser les réglages de votre slicer pour la compensation du pied d’éléphant est le moyen le plus rapide de remettre les pièces dans les tolérances.
Ce guide vous montre comment éliminer le renflement de la couche inférieure et obtenir des arêtes de base nettes à 90 degrés dans Bambu Studio, UltiMaker Cura et PrusaSlicer. Vous apprendrez à séparer les réglages matériels des ajustements logiciels, à obtenir une précision reproductible de la première couche avec du PLA, du PETG et de l’ABS, et à préserver l’adhérence au plateau tout au long du processus. Voici la routine d’étalonnage fiable dont vous avez besoin pour ajuster vos profils de slicer en toute confiance.
Points clés
- Distinguez la surcompression physique de la buse de la déformation du plateau chauffant en vérifiant le nivellement mécanique et le Z-offset avant d’ajuster le logiciel.
- Ajustez les paramètres de compensation du pied d’éléphant dans Bambu Studio, PrusaSlicer et UltiMaker Cura pour rétracter proprement les périmètres de la couche initiale.
- Utilisez un modèle de test étagé et un pied à coulisse numérique pour mesurer l’évasement dimensionnel réel et déterminer votre valeur de compensation exacte.
- Intégrez des chanfreins de base au niveau CAO et choisissez des filaments à haute stabilité pour préserver les tolérances serrées des assemblages fonctionnels à emboîtement.
Qu’est-ce que le pied d’éléphant et pourquoi se produit-il ?
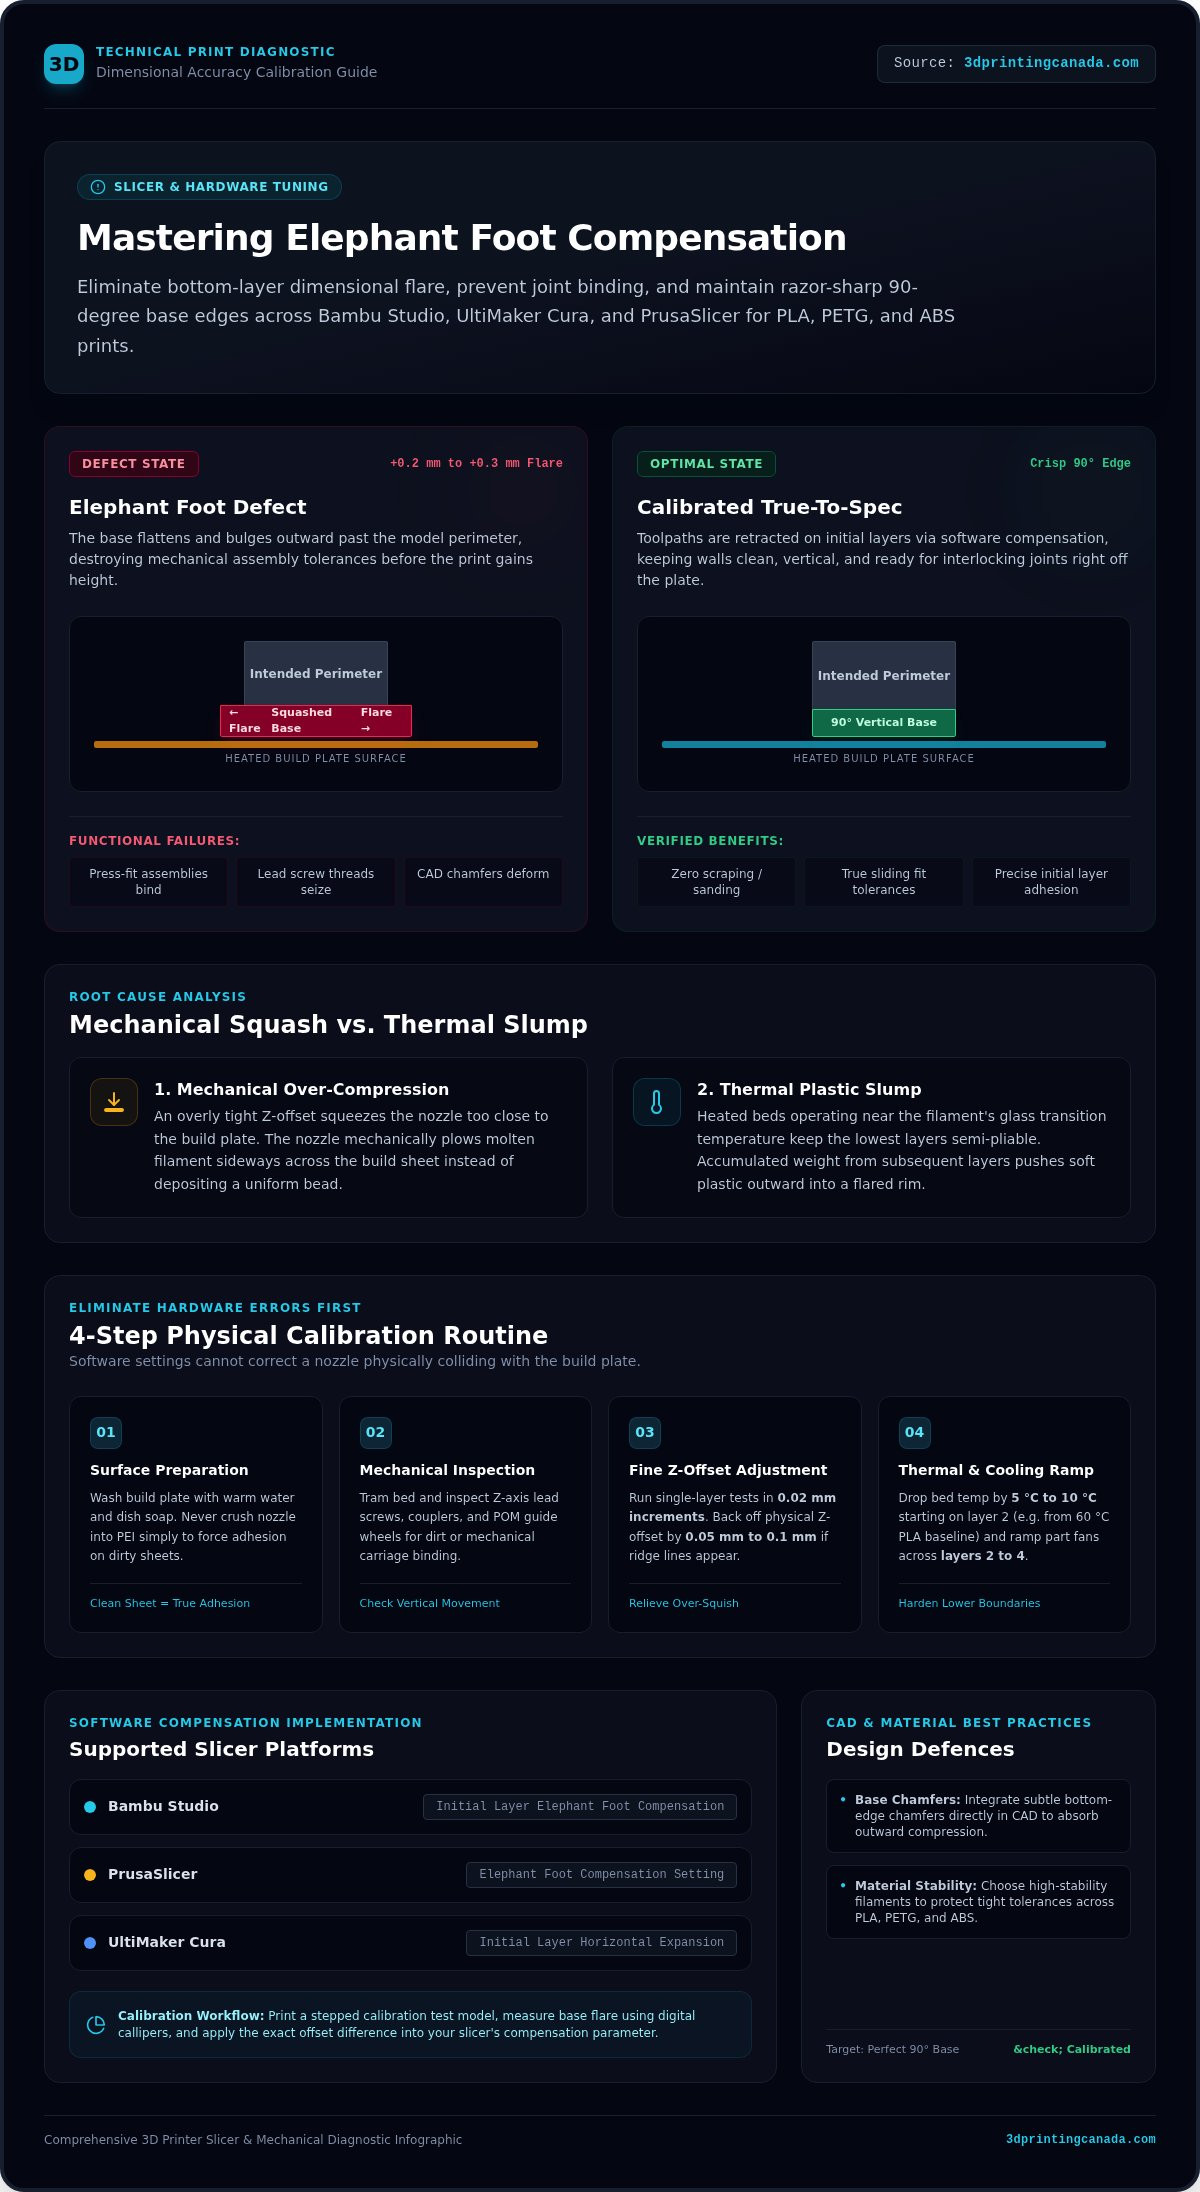
Le pied d’éléphant désigne le renflement dimensionnel vers l’extérieur qui apparaît sur les quelques premiers millimètres du bas d’une impression 3D. Au lieu de monter avec des parois nettes et parfaitement verticales à 90 degrés, la base s’aplatit et déborde vers l’extérieur au-delà du périmètre prévu du modèle. Dans l’impression par dépôt de filament fondu (FDM) standard (Fused Deposition Modeling), ce défaut compromet les tolérances dimensionnelles avant même que votre impression n’ait pris de la hauteur.
La plupart des utilisateurs considèrent ce problème comme une simple erreur de slicing, mais sa résolution nécessite de séparer la calibration physique de la machine des réglages logiciels. Bien que l’ajustement des paramètres de compensation du pied d’éléphant de votre slicer apporte une correction logicielle efficace, la température ambiante et la dynamique de la chambre d’impression influencent aussi le résultat. Lorsque de l’air chaud stagne autour de la base de l’impression sans refroidissement suffisant, les couches initiales restent plus longtemps à l’état fondu, ce qui permet au matériau extrudé de s’étaler vers l’extérieur sous son propre poids.
Écrasement mécanique vs affaissement thermique
Deux forces distinctes provoquent l’évasement de la couche inférieure : la surcompression physique et l’affaissement thermique du plastique. Un écrasement mécanique se produit lorsqu’un Z-offset trop serré rapproche excessivement la buse du plateau d’impression. La buse force mécaniquement le filament fondu à s’étaler latéralement sur la surface d’impression au lieu de déposer un cordon standard.
L’affaissement thermique se produit directement à l’interface du plateau. Les plateaux chauffants fonctionnent près de la température de transition vitreuse du filament afin d’assurer une adhérence fiable. Cette chaleur constante maintient les couches les plus basses à l’état semi-souple. Lorsque la tête d’impression dépose les passages suivants, le poids cumulé de l’infill dense et des parois comprime ce plastique mou situé en dessous, le poussant vers l’extérieur en formant un rebord évasé.
L’impact fonctionnel sur la précision dimensionnelle
Un rebord évasé de seulement 0,2 mm ou 0,3 mm peut sembler un défaut esthétique mineur, mais il ruine rapidement les projets mécaniques fonctionnels :
- Les assemblages à emboîtement se bloquent : Les roulements, goupilles d’alignement et joints coulissants ne s’insèrent pas proprement dans leurs logements correspondants.
- Les filets de vis se grippent : Les filetages imprimés près de la base s’aplatissent, provoquant un filetage croisé ou un blocage complet lors de l’assemblage initial.
- Les chanfreins se déforment : Les détails de conception subtils, comme les biseaux de bord inférieur et les congés, sont écrasés à plat contre le plateau.
S’en remettre au papier de verre ou à une lame d’ébavurage pour retirer les rebords inférieurs ajoute un post-traitement fastidieux et compromet la précision. L’application de paramètres ciblés de compensation du pied d’éléphant dans le slicer vous permet d’éliminer cet évasement au niveau du trajet d’outil tout en gardant vos pièces entièrement fonctionnelles dès la sortie du plateau.
Vérifications matérielles et de calibration du plateau avant de modifier les réglages du slicer
Les réglages logiciels ne peuvent pas corriger une buse qui laboure physiquement le plateau d’impression. Avant d’ajuster les paramètres du logiciel, éliminez les erreurs mécaniques de la machine elle-même. L’examen des causes courantes du pied d’éléphant montre que la surcompression physique et des températures de plateau inadaptées expliquent la plupart des évasements de base. Commencez par mettre le plateau à niveau manuellement ou par lancer une nouvelle grille de maillage automatisée. Inspectez les vis mères de l’axe Z, les coupleurs et les roues de guidage en POM pour détecter la saleté ou un blocage mécanique. Si le chariot se coince lors de ses premiers déplacements verticaux, la buse reste trop près de la surface, écrasant les couches inférieures à plat.
Réglage de la hauteur Z optimale de la première couche
De nombreux utilisateurs écrasent leur buse contre le plateau simplement pour obtenir l’adhérence sur une feuille poussiéreuse ou grasse. Lavez votre plateau avec de l’eau tiède et un simple liquide vaisselle plutôt que d’enfoncer votre buse dans le PEI. Une surface propre offre de l’adhérence sans force descendante excessive.
Lancez une impression de test monocouche et ajustez votre Z-offset en direct par petits incréments de 0,02 mm. Vous voulez que les lignes d’extrusion adjacentes fusionnent en une feuille continue et lisse. Si vous sentez des reliefs marqués entre les trajectoires, votre buse est trop proche. Reculer votre Z-offset physique de seulement 0,05 mm à 0,1 mm réduit immédiatement l’écrasement excessif et supprime la majeure partie de l’évasement vers l’extérieur.
Gestion des températures du plateau chauffant et du fluage thermique
Le filament a besoin de chaleur pour adhérer, mais une chaleur excessive maintient les périmètres inférieurs mous longtemps après l’extrusion. Pour du PLA standard, un plateau à 60 °C maintient le polymère de base juste au seuil de sa transition vitreuse. Le poids des passages suivants pousse rapidement cette base malléable vers l’extérieur.
Abaissez la température du plateau de 5 à 10 °C à partir de la deuxième couche. Cette baisse durcit les limites du périmètre tout en conservant une adhérence stable au plateau. Configurez les réglages de refroidissement de votre slicer pour que les ventilateurs des pièces montent progressivement en régime entre les couches deux et quatre. Si les réglages matériels et thermiques laissent encore un bord rebelle, ramener votre imprimante à une base stable rendra l’ajustement de vos services de réparation d’imprimante 3D ou le réglage de vos paramètres de compensation du pied d’éléphant plus prévisible et plus efficace.
Réglages de compensation du pied d’éléphant sur les principales plateformes
Les moteurs de slicing modernes gèrent la correction dimensionnelle de la couche inférieure en modifiant le périmètre du trajet d’outil de la première couche. Au lieu de mettre à l’échelle l’ensemble du modèle 3D, le logiciel calcule un décalage interne pour les parois de contour reposant directement sur le plateau d’impression. Comprendre comment configurer les paramètres de compensation du pied d’éléphant de votre slicer selon les différents moteurs garantit que les contours extérieurs se rétractent vers l’intérieur tandis que l’infill interne et les couches supérieures restent inchangés. L’examen de solutions au niveau du slicer montre des différences nettes dans la manière dont ces plateformes nomment et calculent ces valeurs.
Configuration de PrusaSlicer et SuperSlicer
Dans PrusaSlicer (y compris les versions de prévisualisation de PrusaSlicer 3.0) et SuperSlicer, basculez l’interface en mode Avancé ou Expert pour afficher ce réglage. Allez dans Paramètres d’impression > Avancé > Découpage et repérez Compensation du pied d’éléphant.
PrusaSlicer utilise des valeurs positives en millimètres pour contracter la couche. Saisir 0,2 mm indique au moteur de décaler vers l’intérieur le périmètre extérieur de cette distance pour la première couche. Le logiciel détecte automatiquement les éléments internes fins afin d’éviter de trop rétrécir les géométries fragiles.
Configuration d’OrcaSlicer et de Bambu Studio
Dans Bambu Studio (par exemple la version 2.8.3) et OrcaSlicer, ouvrez le panneau Process et sélectionnez l’onglet Quality. Faites défiler jusqu’au sous-menu Precision pour trouver Compensation du pied d’éléphant.
Bambu Studio utilise par défaut 0,15 mm sur la plupart des profils standard de buse de 0,4 mm. En regardant l’aperçu du slicing, vous pouvez remarquer un petit espace visuel entre la base du modèle et un brim attaché. Ne vous inquiétez pas de cet espace. L’écrasement latéral physique du plastique fondu remplit complètement cet espace lors de l’extrusion réelle.
UltiMaker Cura : expansion horizontale de la première couche
UltiMaker Cura (jusqu’à la version stable 5.13.0 incluse) gère cet ajustement dans la catégorie de réglages Walls (ou Shell) en utilisant une autre terminologie : Expansion horizontale de la première couche.
Contrairement à PrusaSlicer et Bambu Studio, Cura exige une valeur négative pour réduire la couche de base. Saisissez -0,15 mm ou -0,2 mm pour ramener le périmètre inférieur vers l’intérieur :
- Expansion horizontale de la première couche : S’applique strictement à la couche 1, en décalant uniquement le rebord de base.
- Expansion horizontale : S’applique à toutes les couches, en modifiant les dimensions extérieures de tout le modèle.
Entrer ici un nombre positif étendra davantage la base, aggravant l’évasement inférieur. Faire correspondre le bon signe à votre slicer permet de conserver une compensation précise.
Routine d’étalonnage étape par étape pour définir vos valeurs exactes
Régler votre slicer sans mesures transforme l’étalonnage en une boucle sans fin d’essais et d’erreurs. Vous ne pouvez pas corriger un évasement mécanique à l’œil nu. Mettre en place une routine fiable, fondée sur des données, vous donne des valeurs de compensation exactes adaptées à votre machine, à votre surface d’impression et à votre matériau.
Impression et mesure de la géométrie de test d’étalonnage
Découpez un cylindre étagé standard de 20 mm ou un cube dimensionnel. Désactivez les compensations de première couche existantes et utilisez vos vitesses de production et hauteurs de couche habituelles (généralement 0,2 mm). Laissez l’impression se terminer, puis laissez la plaque refroidir à température ambiante avant de détacher la pièce. Retirer du plateau un plastique encore chaud déforme la base et ruine vos données.
Mettez à zéro votre pied à coulisse numérique et prenez trois mesures précises selon les axes X et Y :
- Première couche : Mesurez au niveau du bord inférieur exact où se produit l’évasement.
- Deuxième couche : Mesurez juste au-dessus de la ligne de joint de la couche initiale.
- Partie supérieure : Mesurez au milieu (vers la vingtième couche) pour relever les dimensions nominales.
Calcul et affinage des valeurs de compensation
Calculez mathématiquement la correction nécessaire. Soustrayez la largeur nominale de la partie supérieure à votre mesure de la première couche évasée. Si votre dimension nominale est de 20,00 mm et que la première couche mesure 20,36 mm, votre erreur dimensionnelle totale est de 0,36 mm sur la pièce.
Divisez cette erreur par deux, car l’évasement s’étend de manière égale sur les deux périmètres opposés. Dans cet exemple, votre décalage pour une seule paroi est de 0,18 mm. Saisissez 0,18 mm dans Bambu Studio ou PrusaSlicer, ou -0,18 mm dans UltiMaker Cura. Imprimez un deuxième cube de validation. Affinez le paramètre par incréments de 0,02 mm jusqu’à ce que votre couche inférieure corresponde au reste du corps.
Résolution des artefacts secondaires de compensation
Pousser la compensation trop loin crée de nouveaux problèmes. Si vous rétractez trop agressivement le périmètre, le contact dans les angles de la première couche diminue, ce qui peut faire se décoller les pièces en cours d’impression. Pour les pièces comportant des trous de fixation internes, vérifiez que les diamètres de vos trous restent exacts et ne bloquent pas sur les axes.
Si vous constatez que les parois intérieures se séparent des périmètres extérieurs sur la face inférieure, augmentez la largeur de ligne de la première couche de 5 % à 10 % pour garantir une liaison mécanique solide. En cas de problèmes dimensionnels persistants ou de composants de mouvement usés, travaillez avec nos techniciens en atelier pour accéder à des services de réparation d’imprimante 3D dédiés et remettre votre système de mouvement à l’alignement optimal d’usine.
Techniques avancées : corrections au niveau de la conception et maintenance matérielle
Ajuster vos trajectoires d’outil résout la plupart des élargissements de la couche inférieure, mais certaines conceptions mécaniques exigent parfois un dégagement supplémentaire. Lorsque des pièces mécaniques à forte charge ou des supports structurels sont soumis à une chaleur extrême du plateau, combiner les réglages de slicing avec une modélisation CAO intelligente crée une base infaillible. Le choix de filaments à haute stabilité et à tolérance de précision, conçus avec un fluage thermique plus faible, aide aussi les périmètres à se solidifier proprement dès la surface du plateau.
Chanfreins et congés CAO sur les bords de base du modèle
Si vous concevez vos propres modèles 3D fonctionnels, intégrez un tampon mécanique permanent directement dans votre géométrie. Ajoutez un léger chanfrein à 45 degrés de 0,5 mm à 1,0 mm sur chaque bord inférieur reposant contre le plateau.
Cet angle négatif agit comme un réservoir d’expansion. Lorsque la buse dépose le plastique fondu et que la pression vers le bas pousse le cordon latéralement, l’excès de matière s’écoule vers le haut dans le relief de chanfrein vide au lieu de déborder vers l’extérieur au-delà de la vraie limite du modèle. Associer un chanfrein CAO modéré à des paramètres équilibrés de compensation du pied d’éléphant dans le slicer élimine complètement l’évasement de base sans compromettre la surface de contact avec le plateau.
Mises à niveau matérielles et assistance diagnostique experte
Les décalages logiciels ne peuvent pas compenser indéfiniment des ensembles mécaniques usés. Prenez l’habitude de nettoyer les vis mères de l’axe Z, de lubrifier les rails linéaires et d’inspecter les écrous anti-jeu pour détecter du jeu ou des saletés. Si votre portique penche ou si votre vis mère se bloque au cours de ses premiers demi-millimètres de course, la buse écrasera les couches initiales successives quelles que soient les modifications de votre profil.
Inspectez vos plaques d’impression pour détecter une usure inégale, des résidus d’adhésif ou des points chauds. Remettre votre machine à niveau avec des plaques magnétiques haut de gamme ou des accessoires Bambu Lab d’origine restaure la planéité nécessaire à une adhérence reproductible de la première couche. Les machines modernes à forte accélération introduisent aussi des exigences thermiques spécifiques. Vous pouvez suivre l’influence des nouveaux systèmes de chauffe et de mouvement sur la dynamique d’impression dans notre analyse des tendances des imprimantes 3D rapides.
Lorsque des déformations persistantes de la base subsistent sur plusieurs filaments malgré l’optimisation de vos paramètres de compensation du pied d’éléphant et des températures du plateau, un mauvais alignement physique de la machine est généralement en cause. Dans ces cas, travailler avec des techniciens professionnels en atelier via des services de réparation d’imprimante 3D dédiés permet d’identifier rapidement les vis mères usées, les portiques tordus ou la dérive du capteur de plateau afin de restaurer des pièces nettes et d’équerre sur votre plateau d’impression.
Obtenez une précision parfaite de la première couche à chaque impression
Les bords de base évasés ne doivent pas compromettre vos réalisations fonctionnelles. Régler votre Z-offset physique et abaisser la chaleur du plateau établit une base fiable, tandis que l’ajustement fin des paramètres de compensation du pied d’éléphant dans le slicer apporte la précision au micron nécessaire pour des assemblages propres à emboîtement. Associez ces ajustements de trajectoire à des mesures méthodiques au pied à coulisse, et vous éliminerez définitivement le blocage dû au rebord de base.
Lorsque la compensation logicielle atteint ses limites physiques, disposer d’un matériel fiable fait toute la différence. En tant que fournisseur canadien de confiance, présent à l’échelle nationale, de matériel pour la fabrication additive, 3D Printing Canada soutient votre atelier avec des composants calibrés en usine, des filaments haut de gamme et des techniciens expérimentés prêts à résoudre les problèmes mécaniques persistants. Découvrez nos fournitures et accessoires premium pour l’impression 3D partout au Canada pour améliorer votre configuration. Avec un profil calibré et un système de mouvement bien entretenu, votre prochain assemblage mécanique s’emboîtera sans effort directement au sortir du plateau.
Questions fréquentes
Quelle est la valeur par défaut de la compensation du pied d’éléphant dans les slicers modernes ?
La plupart des slicers modernes définissent une valeur de base entre 0,1 mm et 0,2 mm, ou désactivent la fonction jusqu’à sa configuration. Bambu Studio est généralement réglé par défaut sur 0,15 mm avec les profils standard de buse de 0,4 mm, tandis que PrusaSlicer fixe sa base initiale autour de 0,2 mm. UltiMaker Cura laisse le réglage à 0,0 mm par défaut. Régler vos paramètres spécifiques de compensation du pied d’éléphant dans le slicer nécessite de comparer ces valeurs par défaut à vos mesures de test.
En quoi la compensation du pied d’éléphant diffère-t-elle de l’expansion horizontale de la première couche ?
Les deux paramètres produisent exactement le même résultat mécanique, mais ils utilisent des conventions numériques opposées selon le moteur logiciel. PrusaSlicer et Bambu Studio appellent ce paramètre compensation du pied d’éléphant et utilisent des valeurs positives en millimètres pour rétracter les trajectoires externes. UltiMaker Cura le nomme expansion horizontale de la première couche et exige une valeur négative, comme -0,2 mm, pour réduire le périmètre de la première couche. Saisir une valeur positive dans Cura aggrave en réalité l’évasement.
Un mauvais nivellement du plateau peut-il provoquer un pied d’éléphant même avec des réglages de slicer corrects ?
Oui, une inclinaison mécanique du plateau ou un Z-offset trop serré peut facilement annuler les ajustements logiciels. Si la buse passe trop près de la surface texturée pendant la première couche, elle écrase physiquement le plastique fondu vers l’extérieur sur le plateau. Les offsets logiciels ne font que ramener les trajectoires du périmètre vers l’intérieur d’une distance fixe. Ils ne peuvent pas empêcher l’excès de matière de s’évaser latéralement lorsque l’espace vertical réel est tout simplement trop faible pour accueillir le volume de filament extrudé.
La compensation du pied d’éléphant affecte-t-elle les dimensions du raft ou du brim pendant le slicing ?
Les slicers appliquent généralement la compensation au contour du modèle plutôt qu’aux contours extérieurs du brim. Lorsque vous activez ce réglage, vous pouvez remarquer un fin espace visuel entre le bord du modèle et la ligne intérieure du brim dans l’aperçu. Ce petit espace est intentionnel. L’écrasement du filament fondu comble cet espace pendant l’extrusion, en préservant une adhérence stable au plateau tout en maintenant les périmètres de la pièce conformes à leurs dimensions CAO nominales.
Des températures de plateau élevées peuvent-elles provoquer un pied d’éléphant sur des impressions PLA ?
Oui, maintenir un plateau chauffé à près de 60 °C garde le PLA standard proche de son point de transition vitreuse pendant toute l’impression. Lorsque le polymère reste chaud et mou, le poids vers le bas de l’infill et des couches supérieures comprime la base, provoquant un affaissement thermique. Abaisser la température du plateau de 5 à 10 °C après la couche initiale permet aux périmètres extérieurs de refroidir, de figer leurs dimensions et de résister à l’affaissement mécanique.
Pourquoi le pied d’éléphant ruine-t-il les modèles 3D fonctionnels à emboîtement et à visser ?
Un évasement de seulement 0,15 mm ajoute environ 0,3 mm de largeur totale sur les diamètres extérieurs, détruisant les tolérances d’ingénierie serrées. Pour des roulements à emboîtement ou des goupilles de positionnement, ce col évasé empêche les pièces de s’insérer dans les logements correspondants sans limage agressif. Sur les assemblages filetés, le pied d’éléphant déforme les filets d’entrée à la base, entraînant un filetage croisé, du grippage ou un blocage mécanique complet lors de l’assemblage. Des paramètres calibrés de compensation du pied d’éléphant dans le slicer maintiennent ces bords inférieurs affleurants.
La compensation du pied d’éléphant est-elle nécessaire lors de l’impression avec un raft ?
Non, la compensation du pied d’éléphant est totalement inutile lors de l’utilisation d’un raft. Un raft absorbe à la fois l’écrasement de la buse et l’affaissement thermique sur ses couches sacrificielles de base. Le modèle réel commence plusieurs couches au-dessus du plateau chauffé, soutenu par un espace d’air qui permet une géométrie normale des périmètres sans évasement. Les slicers contournent automatiquement les réglages de compensation de la première couche sur le modèle lorsqu’ils génèrent un raft sous votre pièce.