
Pourquoi le filament PETG pour impression 3D, le plus polyvalent qui soit, ressemble-t-il à un cauchemar collant et filandreux dès que vous appuyez sur « imprimer » ? Vous avez sans doute déjà entendu dire que le PETG est le matériau « Goldilocks », offrant la durabilité de l’ABS sans les fumées difficiles à gérer. Pourtant, quand vous êtes confronté à des fils « poilus » ou à une première couche qui se soude à votre plateau, l’équilibre n’a rien d’évident. Nous comprenons que vous souhaitiez des pièces fonctionnelles et professionnelles, sans le casse-tête d’impressions ratées en continu ni d’un nettoyage fastidieux.
Nous vous aiderons à maîtriser les spécifications techniques et les exigences matérielles nécessaires pour obtenir à chaque fois des impressions fonctionnelles précises et robustes. Ce guide explore les dernières évolutions de 2026, des mélanges à haut débit au PETG Bambu Lab relancé, avec sa remarquable résistance d’adhésion de 75 MPa. Vous apprendrez à optimiser vos réglages pour des résultats constants et où trouver des bobines fiables auprès d’une source canadienne de confiance. Transformons ces nids de plastique frustrants en composants solides et fiables que vos projets méritent.
Points clés à retenir
- Apprenez à calibrer correctement les températures de votre buse et de votre plateau afin de garantir que votre matériel est parfaitement réglé pour le filament PETG pour impression 3D.
- Comprenez pourquoi le PETG est le matériau idéal pour la chaleur de l’été canadien, offrant une meilleure résistance thermique que le PLA pour les pièces automobiles fonctionnelles.
- Maîtrisez la technique de première couche « déposer, ne pas écraser » pour obtenir une adhérence parfaite au plateau et éviter d’endommager votre surface d’impression.
- Résolvez les problèmes persistants de stringing en optimisant la rétraction et les vitesses de déplacement pour les derniers modèles d’imprimantes à grande vitesse.
- Comparez les mélanges standard, mats et spécialisés afin de sélectionner la finition et le niveau de résistance parfaits pour votre projet d’ingénierie spécifique.
Qu’est-ce que le filament PETG ? Comprendre le Goldilocks de l’impression 3D
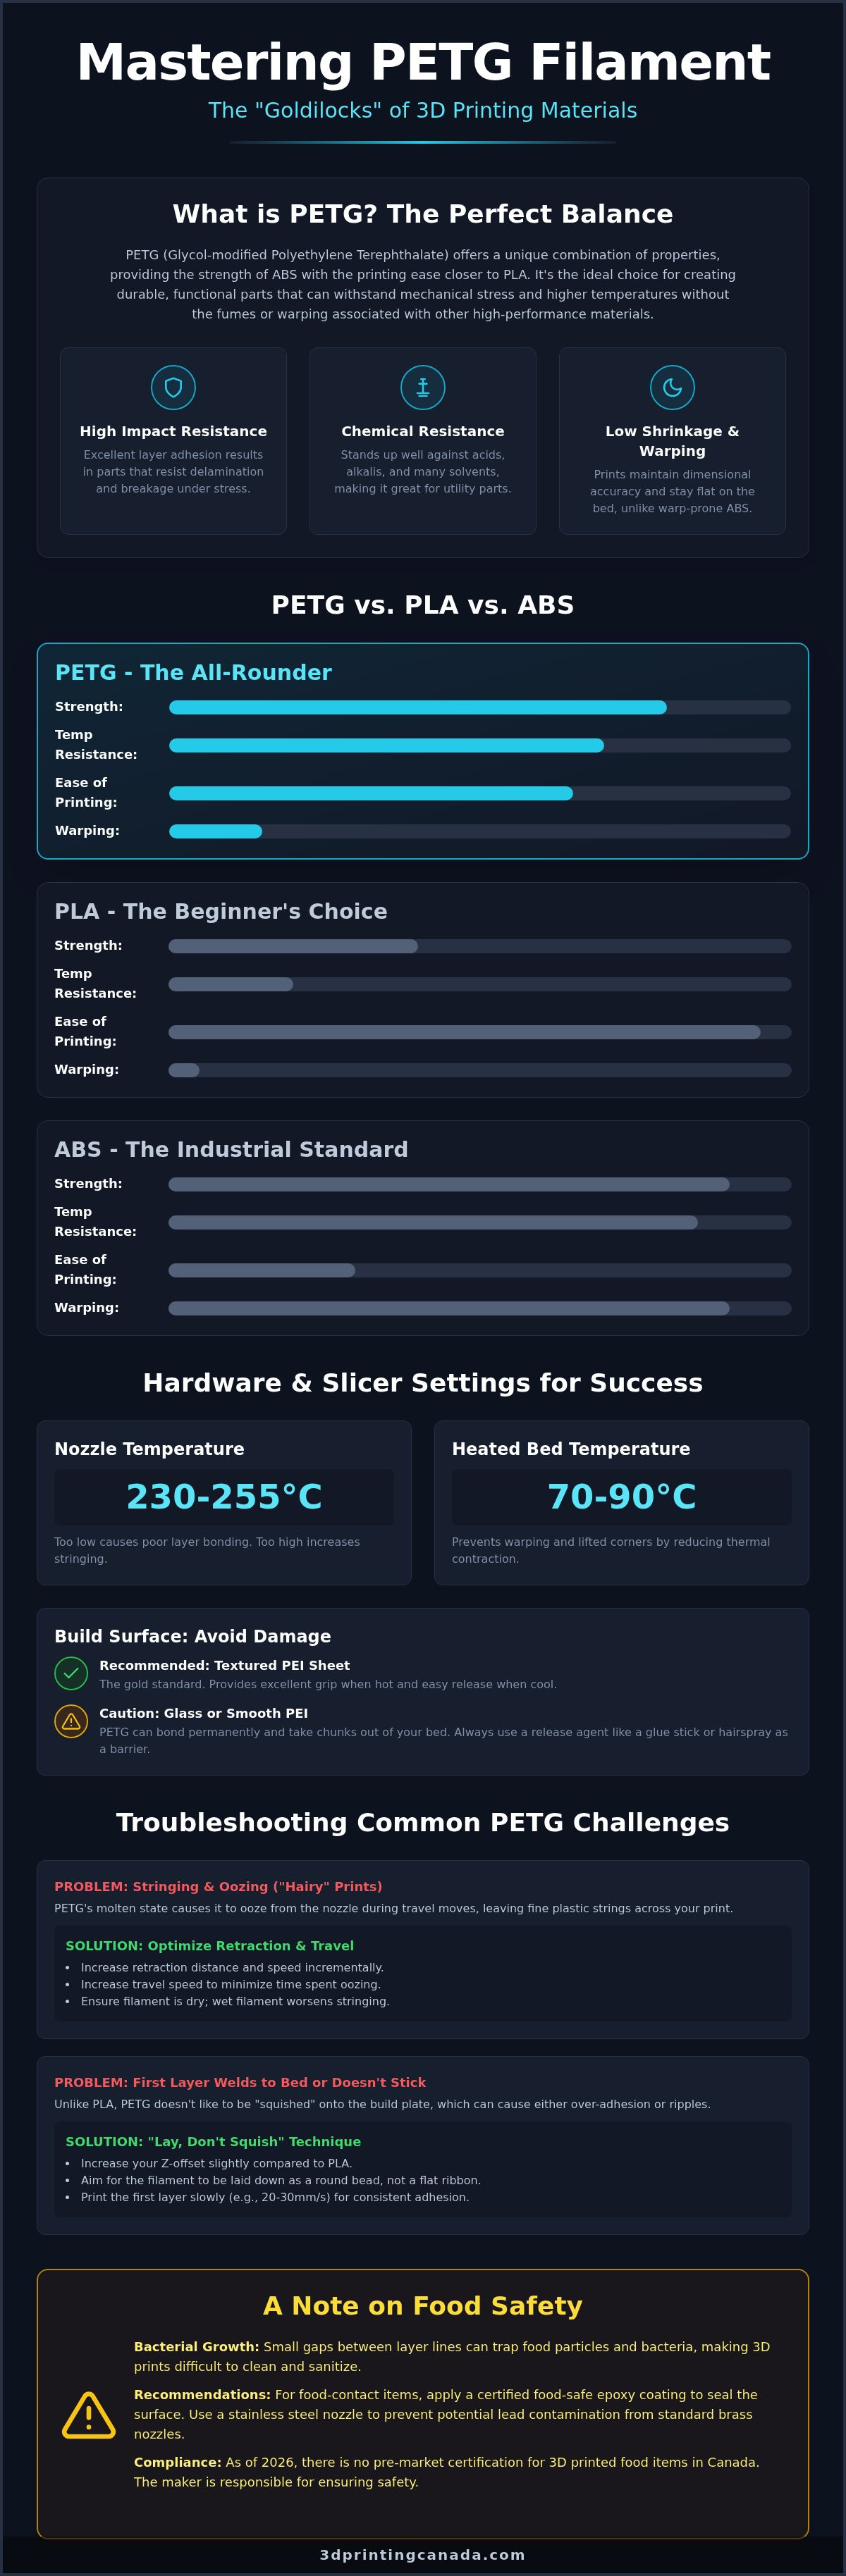
Considérez le filament PETG pour impression 3D comme le juste milieu fiable pour votre atelier. Il mérite sa réputation de matériau « Goldilocks » grâce à un équilibre parfait de propriétés. Là où le PLA est facile à imprimer mais souvent trop cassant pour un usage mécanique, et où l’ABS offre de la résistance mais exige une enceinte et dégage une odeur de pneu brûlé, le PETG se situe confortablement entre les deux. Il vous offre la durabilité d’un plastique fonctionnel, sans les tracas de déformation ni les fumées toxiques généralement associés aux matériaux haute performance.
Le secret réside dans sa chimie. Ce matériau est une version modifiée au glycol du polyéthylène téréphtalate (PET), le même plastique que celui utilisé pour les bouteilles d’eau et les contenants alimentaires. L’ajout de glycol (le « G » de PETG) empêche le plastique de cristalliser pendant le processus d’impression. Cette modification rend le filament moins cassant et beaucoup plus transparent que le PET standard. Elle abaisse aussi suffisamment le point de fusion pour le rendre compatible avec la plupart des machines grand public, tout en conservant une excellente stabilité thermique.
En 2026, on retrouve ce matériau partout, des supports mécaniques robustes aux équipements d’extérieur résistants aux UV. C’est le choix de prédilection des créateurs canadiens qui ont besoin de pièces capables de supporter une chaude journée d’été dans une voiture ou les vibrations constantes d’un châssis de drone. Si vous avez besoin d’une pièce qui fonctionne vraiment et dure, c’est généralement par là qu’il faut commencer.
Les avantages chimiques du PETG
L’un des plus grands atouts du PETG est son adhérence exceptionnelle entre les couches. Comme les couches se lient très efficacement, les pièces obtenues présentent une grande résistance aux chocs et se délaminent rarement sous contrainte. Il offre aussi une résistance chimique impressionnante. Il supporte bien les acides, les alcalis et de nombreux solvants, ce qui le rend idéal pour du matériel de laboratoire ou des rangements d’atelier. Contrairement aux plastiques à base de styrène, le PETG a un très faible retrait. Vos impressions restent donc bien à plat sur le plateau et conservent leurs dimensions prévues sans le gauchissement agressif qui gâche les projets en ABS.
Le PETG est-il adapté au contact alimentaire ?
La question de la sécurité alimentaire est une source fréquente de confusion. Si la résine PETG brute est souvent conforme aux normes de Santé Canada, le processus d’impression 3D lui-même introduit des risques. Les petits interstices entre les lignes de couche peuvent devenir des foyers de bactéries pratiquement impossibles à nettoyer. En août 2026, Santé Canada et l’Agence canadienne d’inspection des aliments ne fournissent pas de certifications précommercialisation spécifiques pour les objets imprimés en 3D. Il incombe au fabricant de s’assurer que les produits ne libèrent pas de substances chimiques nocives, conformément à la Loi canadienne sur la सुरक्षा des produits de consommation. Si vous imprimez des ustensiles de cuisine, nous recommandons d’appliquer un revêtement époxy de qualité alimentaire et d’utiliser une buse en acier inoxydable afin d’éviter toute contamination au plomb provenant d’une quincaillerie en laiton standard.
Exigences matérielles : préparer votre imprimante pour réussir avec le PETG
Préparer votre matériel pour le filament PETG pour impression 3D ne consiste pas seulement à augmenter la température. Bien qu’il soit plus facile à gérer que l’ABS, le PETG impose des exigences thermiques spécifiques qui peuvent surprendre si vous venez d’un environnement où l’on n’utilise que du PLA. La réussite commence par la compréhension de la façon dont votre imprimante interagit avec ce matériau collant et durable.
La plupart des marques canadiennes de filament donnent les meilleurs résultats avec des températures de buse comprises entre 230 °C et 255 °C. Si vous descendez trop bas, l’adhérence entre les couches sera insuffisante ; si vous montez trop haut, le stringing deviendra ingérable. Le plateau chauffant est tout aussi essentiel. Réglez-le entre 70 °C et 90 °C pour éviter la contraction thermique, qui provoque ces coins relevés si frustrants. Utilisez une buse en laiton standard pour le PETG de base, mais passez à l’acier trempé si vous testez des mélanges en fibre de carbone. Le PETG devient étonnamment abrasif une fois ces fibres ajoutées. Quant aux enceintes, elles ne sont pas strictement nécessaires pour réussir. Toutefois, si vous imprimez dans une pièce soumise aux courants d’air ou pendant un hiver canadien froid, une enceinte aide à maintenir une température ambiante stable pour des résultats plus constants.
Protection de la surface d’impression : éviter le problème du « morceau arraché »
Le PETG est célèbre pour sa « sur-adhérence ». Il peut adhérer si fortement au verre ou au PEI lisse qu’il emporte un morceau de la surface du plateau lorsque vous retirez la pièce. Nous recommandons toujours d’utiliser un agent de démoulage comme un bâton de colle ou de la laque. Dans ce contexte, la colle sert de barrière pour vous permettre de décoller l’impression en toute sécurité, plutôt que de jouer uniquement le rôle d’adhésif. Pour une expérience optimale en 2026, les plaques PEI texturées restent la référence. Elles offrent une adhérence parfaite à chaud et libèrent la pièce presque sans effort une fois refroidies. Vous pouvez trouver celles-ci, ainsi que d’autres accessoires fiables Bambu Lab, pour améliorer votre configuration actuelle.
Réglages de l’extrudeur et du refroidissement
Comme le PETG reste fondu plus longtemps que le PLA, il a tendance à suinter pendant les déplacements. Vous devrez donc régler soigneusement vos paramètres de rétraction pour lutter contre ce phénomène. Les extrudeurs direct drive nécessitent généralement environ 1,0 mm à 1,5 mm, tandis que les systèmes Bowden peuvent exiger 6 mm ou plus. Si vous avez du mal à régler ces paramètres ou si votre matériel ne coopère pas, nos services professionnels de réparation d’imprimantes 3D peuvent vous aider à calibrer votre extrudeur pour des performances optimales. Enfin, retenez la règle du ventilateur à 20 %. Un refroidissement excessif nuit à la résistance des pièces en PETG. Gardez une vitesse de ventilateur faible pour que les couches aient suffisamment de temps pour fusionner en une pièce solide et incassable.
PETG vs PLA vs ABS : quel matériau choisir ?
Choisir la bonne bobine ressemble souvent à un équilibre entre facilité d’impression et performance finale de la pièce. Si vous hésitez encore, le filament PETG pour impression 3D est probablement votre meilleur candidat pour tout projet qui doit vraiment remplir une fonction. La résistance thermique est un critère décisif pour les créateurs canadiens. Alors qu’un support de téléphone en PLA peut fondre en une triste flaque sur le tableau de bord de votre voiture lors d’un après-midi humide de juillet, le PETG reste parfaitement stable. Avec une température de transition vitreuse d’environ 80 °C, il constitue un choix fiable pour les accessoires automobiles comme pour les rebords de fenêtre ensoleillés.
Le PLA reste le roi incontesté du niveau de détail. C’est le meilleur choix pour les figurines complexes ou les maquettes architecturales lorsque l’esthétique est la seule priorité. Toutefois, le PETG l’emporte pour l’utilité pure. La différence est la plus visible dans la façon dont les matériaux cèdent. Le PLA est rigide et cassant ; il se rompt sous la charge. Le PETG est ductile et tolérant ; il se déforme. Cette capacité à absorber les chocs et à fléchir sans casser en fait le meilleur choix pour les clips, les mécanismes de verrouillage ou les supports structurels.
L’odeur est un autre critère essentiel pour l’amateur qui imprime à la maison. Imprimer de l’ABS ou de l’ASA dans un espace de vie est un défi en raison des fumées de styrène libérées, qui nécessitent une filtration importante ou une ventilation dédiée. Le PETG est une alternative intérieure beaucoup plus sûre. Il est pratiquement inodore pendant l’impression, ce qui vous permet d’utiliser votre machine dans un bureau à domicile ou un atelier sans mal de tête.
Analyse fonctionnelle
Le choix du bon plastique dépend entièrement de l’environnement final de votre impression. Utilisez ce guide rapide pour déterminer quel matériau convient à votre plateau d’impression :
- PLA : Idéal pour les modèles décoratifs, les prototypes en phase de développement et les jouets peu sollicités où le détail visuel est prioritaire.
- PETG : Idéal pour les contenants étanches, les charnières mécaniques et les panneaux extérieurs exposés aux UV et à une chaleur modérée.
- ABS/ASA : Réservé aux environnements extrêmes à haute température dépassant 80 °C ou aux pièces nécessitant un lissage professionnel par vapeurs chimiques.
Bien que le PETG soit un excellent choix pour des impressions 3D extérieures durables, ceux qui recherchent des installations de jardin de qualité professionnelle, comme des solariums ou des garde-corps en verre, peuvent cliquer ici pour en savoir plus sur les solutions d’aménagement extérieur de Muskokify.
Coût et disponibilité au Canada
Le prix constituait autrefois un obstacle majeur pour les utilisateurs de PETG, mais cette époque est révolue. Le PETG standard est devenu presque aussi abordable que le PLA, la plupart des bobines de 1 kg de haute qualité affichant désormais des prix très proches. Pour maximiser votre valeur, nous recommandons d’acheter le filament pour imprimante 3D en gros. Cette approche réduit considérablement le coût par bobine et vous aide à économiser sur les frais d’expédition nationaux partout au Canada. En ce qui concerne l’impact environnemental, le PETG est techniquement recyclable en tant que plastique de catégorie #7, bien qu’il soit rarement accepté dans les programmes municipaux de collecte sélective en bordure de rue. Le PLA est compostable à l’échelle industrielle, ce qui en fait un meilleur choix pour les modèles temporaires ou les prototypes jetables.
Maîtriser l’impression : résoudre les problèmes courants du PETG
Même avec une machine parfaitement calibrée, le filament PETG pour impression 3D peut parfois se comporter comme une diva. L’erreur la plus courante des débutants consiste à le traiter exactement comme du PLA. Si vous essayez d’« écraser » votre première couche contre le plateau pour forcer l’adhérence, vous obtiendrez probablement à la place une masse pâteuse collée à votre buse. Le PETG préfère être simplement déposé sur la surface. Augmentez votre décalage Z d’une très petite marge, environ 0,02 mm à 0,05 mm, afin de laisser au matériau un peu d’espace à sa sortie de la buse. Ce simple ajustement empêche le filament d’être entraîné par le bloc de chauffe.
Le stringing est l’autre obstacle légendaire. Comme le PETG possède une forte tenue à l’état fondu, il n’aime pas cesser de s’écouler. Pour lutter contre ces fins fils « poilus », vous devez trouver le bon équilibre entre la distance de rétraction et la vitesse de déplacement. Sur les imprimantes à grande vitesse courantes en 2026, des déplacements rapides (300 mm/s ou plus) aident à « casser » le fil de plastique avant qu’il ne se forme. Si vos impressions vous semblent ternes ou mates alors qu’elles devraient être brillantes, essayez de ralentir la vitesse des parois extérieures. Descendre à 40-60 mm/s permet au plastique de refroidir lentement, ce qui préserve la brillance caractéristique du PETG et améliore la qualité esthétique.
Gestion de l’humidité : le tueur silencieux d’impressions
Le climat varié du Canada pose un défi particulier aux utilisateurs de PETG. Ce matériau est très hygroscopique, ce qui signifie qu’il absorbe avidement l’humidité de l’air. Qu’il s’agisse d’un été humide dans les Maritimes ou d’un sous-sol humide en Colombie-Britannique, un filament mouillé gâchera votre journée. Vous saurez qu’il y a un problème si vous entendez de petits crépitements ou claquements à la buse. Il s’agit en réalité de vapeur qui s’échappe du plastique. Cela laisse une surface rugueuse et piquée et affaiblit considérablement la pièce. Séchez toujours vos bobines dans un sèche-filament dédié à 65 °C pendant au moins 6 heures avant une impression critique. Conserver votre filament dans une boîte de stockage hermétique avec un dessicant frais est la seule façon de garantir des résultats constants toute l’année.
Optimisation spécifique Bambu Lab
Si vous utilisez une machine Bambu Lab, le système de matériau automatique (AMS) facilite le changement de couleur, mais il demande tout de même un peu d’attention. Assurez-vous que vos bobines sont correctement installées et tournent librement pour éviter les erreurs de chargement. Vous pouvez trouver des accessoires Bambu Lab Canada spécialisés, comme des anneaux de bobine améliorés ou des inserts en gel de silice, pour garder votre AMS en parfait état de fonctionnement. Pour de meilleures performances, ne vous contentez pas de profils génériques. Lancez une calibration manuelle du débit et ajustez vos paramètres de Pressure Advance. Cela garantit que, même à grande vitesse, vos angles restent nets et que vos extrusions demeurent constantes. Si vous avez constamment des bourrages matériels ou des erreurs de calibration, parcourez notre collection de filaments pour impression 3D de haute qualité afin de vous assurer que votre matériau n’est pas le maillon faible de votre flux de travail.
Choisir votre PETG : des bobines standard aux matériaux spécialisés
Choisir la bonne bobine de filament PETG pour impression 3D dépend entièrement de l’environnement final de votre projet. Alors que le PETG standard est le cheval de trait fiable pour des pièces fonctionnelles brillantes et éclatantes, le marché de 2026 propose des mélanges spécialisés qui résolvent des difficultés techniques précises. Le PETG standard demeure un excellent choix grâce à son incroyable liaison entre les couches. Par exemple, les dernières formulations Bambu Lab PETG Basic atteignent désormais des résistances d’adhésion de 75 MPa. Il devient ainsi presque impossible de rompre la pièce le long des lignes de couche lorsqu’elle est imprimée correctement.
Si vous trouvez la finition brillante traditionnelle trop « plastique » à votre goût, le PETG mat est l’alternative parfaite. Il utilise des additifs pour diffuser la lumière, ce qui masque efficacement les lignes de couche et offre un rendu haut de gamme, non réfléchissant. Pour ceux qui repoussent les limites de leurs machines, le PETG High-Flow est indispensable. Il est spécialement formulé pour les imprimantes 3D rapides devenues la norme dans l’industrie canadienne. Ces mélanges fondent plus uniformément à grande vitesse, évitant les vides de sous-extrusion qui gâchent souvent les impressions rapides.
Les tâches d’ingénierie nécessitent souvent la rigidité supplémentaire du PETG en fibre de carbone (CF). Ce matériau ne se limite pas à l’esthétique ; les fibres de carbone augmentent la stabilité dimensionnelle et réduisent le retrait déjà faible du plastique de base. C’est le matériau de choix pour les châssis de drones et les boîtiers mécaniques, où la flexion est l’ennemi. N’oubliez pas que les mélanges CF sont abrasifs et nécessitent une buse en acier trempé pour éviter d’endommager le matériel.
Choisir le bon diamètre : 1,75 mm vs 2,85 mm
Dans le paysage canadien moderne de l’impression 3D, le 1,75 mm est devenu la norme incontestée. Presque toutes les machines grand public et semi-professionnelles actuelles sont conçues pour ce diamètre, car il offre un meilleur contrôle de l’extrusion et de la rétraction. On voit encore du 2,85 mm sur des machines industrielles anciennes, mais c’est de plus en plus rare. Quel que soit le diamètre requis par votre imprimante, privilégiez toujours des bobines avec une tolérance de précision de +/- 0,03 mm. Ce niveau de constance garantit un débit stable pendant des impressions de 30 heures, vous évitant la frustration des échecs en cours d’impression causés par des variations de diamètre.
Mélanges spécialisés pour projets professionnels
Lorsque les matériaux standard ne suffisent pas, les mélanges professionnels offrent des solutions ciblées pour les environnements complexes. Le PETG en fibre de verre (GF) offre une résistance extrême aux chocs, ce qui le rend idéal pour les équipements extérieurs robustes devant survivre à un hiver canadien. Si vous concevez des boîtiers électriques, le PETG ignifuge ajoute une couche nécessaire de sécurité et de conformité. Pour l’assemblage électronique, le PETG antistatique (ESD-Safe) empêche les décharges électrostatiques de détruire des composants sensibles. Ces matériaux transforment votre imprimante 3D d’un outil de loisir en un véritable centre de fabrication de pièces industrielles spécialisées.
Prêt à passer à la vitesse supérieure pour vos impressions fonctionnelles ?
Maîtriser le PETG est un rite de passage pour tout créateur souhaitant passer des modèles décoratifs au monde de l’ingénierie fonctionnelle. En réglant correctement votre Z-offset et en respectant les besoins thermiques du matériau, vous avez déjà franchi les principaux obstacles d’impression. La réussite tient à ces petits ajustements, comme ralentir vos parois externes pour obtenir cette brillance caractéristique et garder vos bobines parfaitement sèches. Dans notre climat canadien varié, la gestion de l’humidité est l’arme secrète pour des résultats constants et professionnels.
Choisir le bon filament PETG pour impression 3D transforme votre machine d’un outil de loisir en un centre de production à haut rendement. Que vous ayez besoin de la rigidité de la fibre de carbone ou de l’aspect élégant d’une finition mate, nous avons les matériaux spécialisés pour répondre à votre ambition. Nous offrons une livraison rapide dans tout le Canada ainsi que des marques sélectionnées par des experts afin que vous n’ayez jamais à deviner la qualité. Notre équipe propose une assistance complète pour les machines Bambu Lab et Creality afin de vous aider à résoudre les éventuels problèmes matériels en cours de route.
Achetez du filament PETG premium chez 3D Printing Canada pour lancer votre prochain projet fonctionnel en toute confiance. Vos impressions les plus durables ne sont plus qu’à une première couche parfaite de distance.
Foire aux questions
Le filament PETG a-t-il besoin d’une boîte sèche ?
Oui, une boîte sèche est essentielle car le PETG est très hygroscopique. Il absorbe l’humidité de l’air beaucoup plus rapidement que d’autres matériaux. Pendant les étés canadiens humides, même quelques jours d’exposition suffisent à provoquer des crépitements et des finitions de surface rugueuses. Conserver vos bobines dans un récipient hermétique avec dessicant ou utiliser un sèche-filament actif garantit que le plastique reste sec. Cette simple étape empêche les bulles de vapeur qui provoquent des faiblesses structurelles.
Pourquoi mon impression PETG est-elle si filandreuse ?
Le stringing se produit parce que le PETG a une forte tenue à l’état fondu et ne s’arrête pas facilement de s’écouler lorsque l’extrudeur s’arrête. Vous pouvez corriger cela en augmentant votre vitesse de déplacement et en ajustant finement vos paramètres de rétraction. Un filament PETG pour impression 3D humide crée aussi une pression interne qui force le plastique à sortir de la buse pendant les déplacements. Essayez de sécher votre bobine à 65 °C pendant 6 heures. Si des fils persistent, baissez la température d’impression de 5 °C pour réduire la fluidité du matériau.
Puis-je imprimer du PETG sur un plateau froid ?
Non, imprimer du PETG sur un plateau froid est une recette pour l’échec. Le matériau nécessite une surface chauffée entre 70 °C et 90 °C pour rester adhérent et empêcher les coins de se déformer. Sans chaleur, le plastique se contracte trop rapidement en refroidissant, ce qui fait décoller l’impression en cours de route. Si votre imprimante n’a pas de plateau chauffant, il sera presque impossible d’obtenir de bons résultats. Restez sur le PLA si vous n’avez pas de chauffage du plateau.
Le PETG est-il aussi résistant que l’ABS ?
Le PETG est souvent plus résistant que l’ABS en ce qui concerne la résistance aux chocs et l’adhérence entre les couches. Il est moins susceptible de se briser ou de se délaminer sous contrainte. Cependant, l’ABS a une température de déflexion sous charge plus élevée. Alors que le PETG commence à ramollir autour de 80 °C, l’ABS peut supporter des environnements allant jusqu’à 105 °C. Si vous avez besoin d’une pièce pour un compartiment moteur très chaud, l’ABS est préférable. Pour la plupart des supports structurels et des outils d’extérieur, le PETG est le meilleur choix, et de loin le plus facile à imprimer.
Quelle est la meilleure buse pour le PETG en fibre de carbone ?
Vous devez utiliser une buse en acier trempé lorsque vous imprimez avec des mélanges en fibre de carbone. Les buses en laiton standard sont trop tendres. Elles s’useront en quelques centaines de grammes d’impression, entraînant une extrusion irrégulière et des dommages matériels. Une buse de 0,6 mm est aussi un choix judicieux pour le CF-PETG. Le diamètre plus grand aide à empêcher les minuscules fibres de carbone de boucher l’embout. Cela garantit un flux plus régulier pendant les longs projets d’ingénierie et évite les bourrages frustrants en cours d’impression.
Le PETG va-t-il abîmer mon plateau en verre ?
Oui, le PETG peut endommager de façon permanente un plateau en verre si vous n’utilisez pas d’agent de démoulage. Il adhère si efficacement au verre qu’il peut arracher des morceaux de la surface lorsque l’impression refroidit. Appliquez toujours une fine couche de bâton de colle ou de laque avant de commencer. Cela crée une barrière nécessaire qui permet à la pièce de se détacher en toute sécurité. Vous pouvez aussi passer à une plaque PEI texturée pour une expérience bien plus fiable.
Comment faire adhérer le PETG au plateau ?
Obtenir une excellente adhérence avec le filament PETG pour impression 3D nécessite une température de plateau de 70 °C à 80 °C et une surface propre. Utilisez de l’alcool isopropylique pour éliminer les traces de doigts avant l’impression. Contrairement au PLA, n’« écrasez » pas la première couche contre le plateau. Augmentez légèrement votre Z-offset afin que le filament soit déposé en douceur. Si vous avez encore des difficultés, une plaque PEI texturée ou un adhésif spécialisé pour l’impression 3D aidera le matériau à adhérer à la surface.
Le filament PETG résiste-t-il aux UV pour un usage extérieur ?
Oui, le PETG est naturellement résistant aux UV et supporte bien mieux l’exposition extérieure que le PLA. Il ne devient pas cassant et ne perd pas rapidement sa couleur lorsqu’il est laissé au soleil. Cela en fait un choix idéal pour les outils de jardin, la signalétique extérieure et les composants de drones. Pour ceux qui ont besoin de solutions de marquage à plus grande échelle, vous pouvez découvrir les bannières vinyle 13 oz de Banner 4 Sale afin que vos présentations soient aussi durables et professionnelles que votre matériel imprimé en 3D. Bien que l’ASA offre une protection UV encore plus élevée, le PETG propose un excellent équilibre entre résistance aux intempéries et facilité d’utilisation pour la plupart des projets de jardinage canadiens. Il reste stable même lorsque les températures fluctuent.