
Votre imprimante 3D n’est pas réellement en panne ; elle est simplement prise en otage par un enchevêtrement de « spaghetti » qui devait pourtant être un joint flexible. Nous avons tous connu cette frustration bien particulière de voir une impression de douze heures échouer parce que le filament a décidé de s’enrouler autour de l’engrenage de l’extrudeur au lieu de passer par la buse. C’est un obstacle courant pour de nombreux makers, mais cela n’a pas à devenir votre réalité. Maîtriser ce que requiert le filament TPU Canada demande un mélange stratégique du bon matériel et d’un peu de patience avec les réglages de votre slicer.
Nous sommes d’accord : les matériaux flexibles sont notoirement capricieux, surtout lorsque les niveaux d’humidité canadiens commencent à fluctuer et gâchent l’état de surface. Ce guide promet de transformer ces maux de tête liés aux impressions ratées en un souvenir du passé. Vous apprendrez exactement comment choisir la bonne dureté Shore pour votre projet, calibrer votre rétraction pour éliminer les fils disgracieux, et garder vos bobines bien au sec. Nous passons en revue les dernières mises à jour 2026 pour OrcaSlicer et PrusaSlicer 2.9.6, afin de vous donner l’avantage technique nécessaire pour produire dès votre première tentative des pièces durables et fonctionnelles.
Points clés
- Maîtrisez l’échelle de dureté Shore pour identifier correctement quand utiliser le 95A semi-flexible ou le 60A ultra-souple pour vos pièces fonctionnelles.
- Comprenez pourquoi les extrudeurs à entraînement direct fournissent le contrôle nécessaire pour éviter l’effet de « filament poussé » qui provoque la plupart des bourrages de TPU.
- Optimisez vos profils de slicer 2026 avec des réglages précis de vitesse et de rétraction adaptés au meilleur filament TPU Canada a à offrir.
- Apprenez à résoudre efficacement les problèmes courants comme le stringing et le sous-extrusion grâce à de simples vérifications du post-traitement et du matériel.
Qu’est-ce que le filament TPU et pourquoi l’utiliser pour vos projets ?
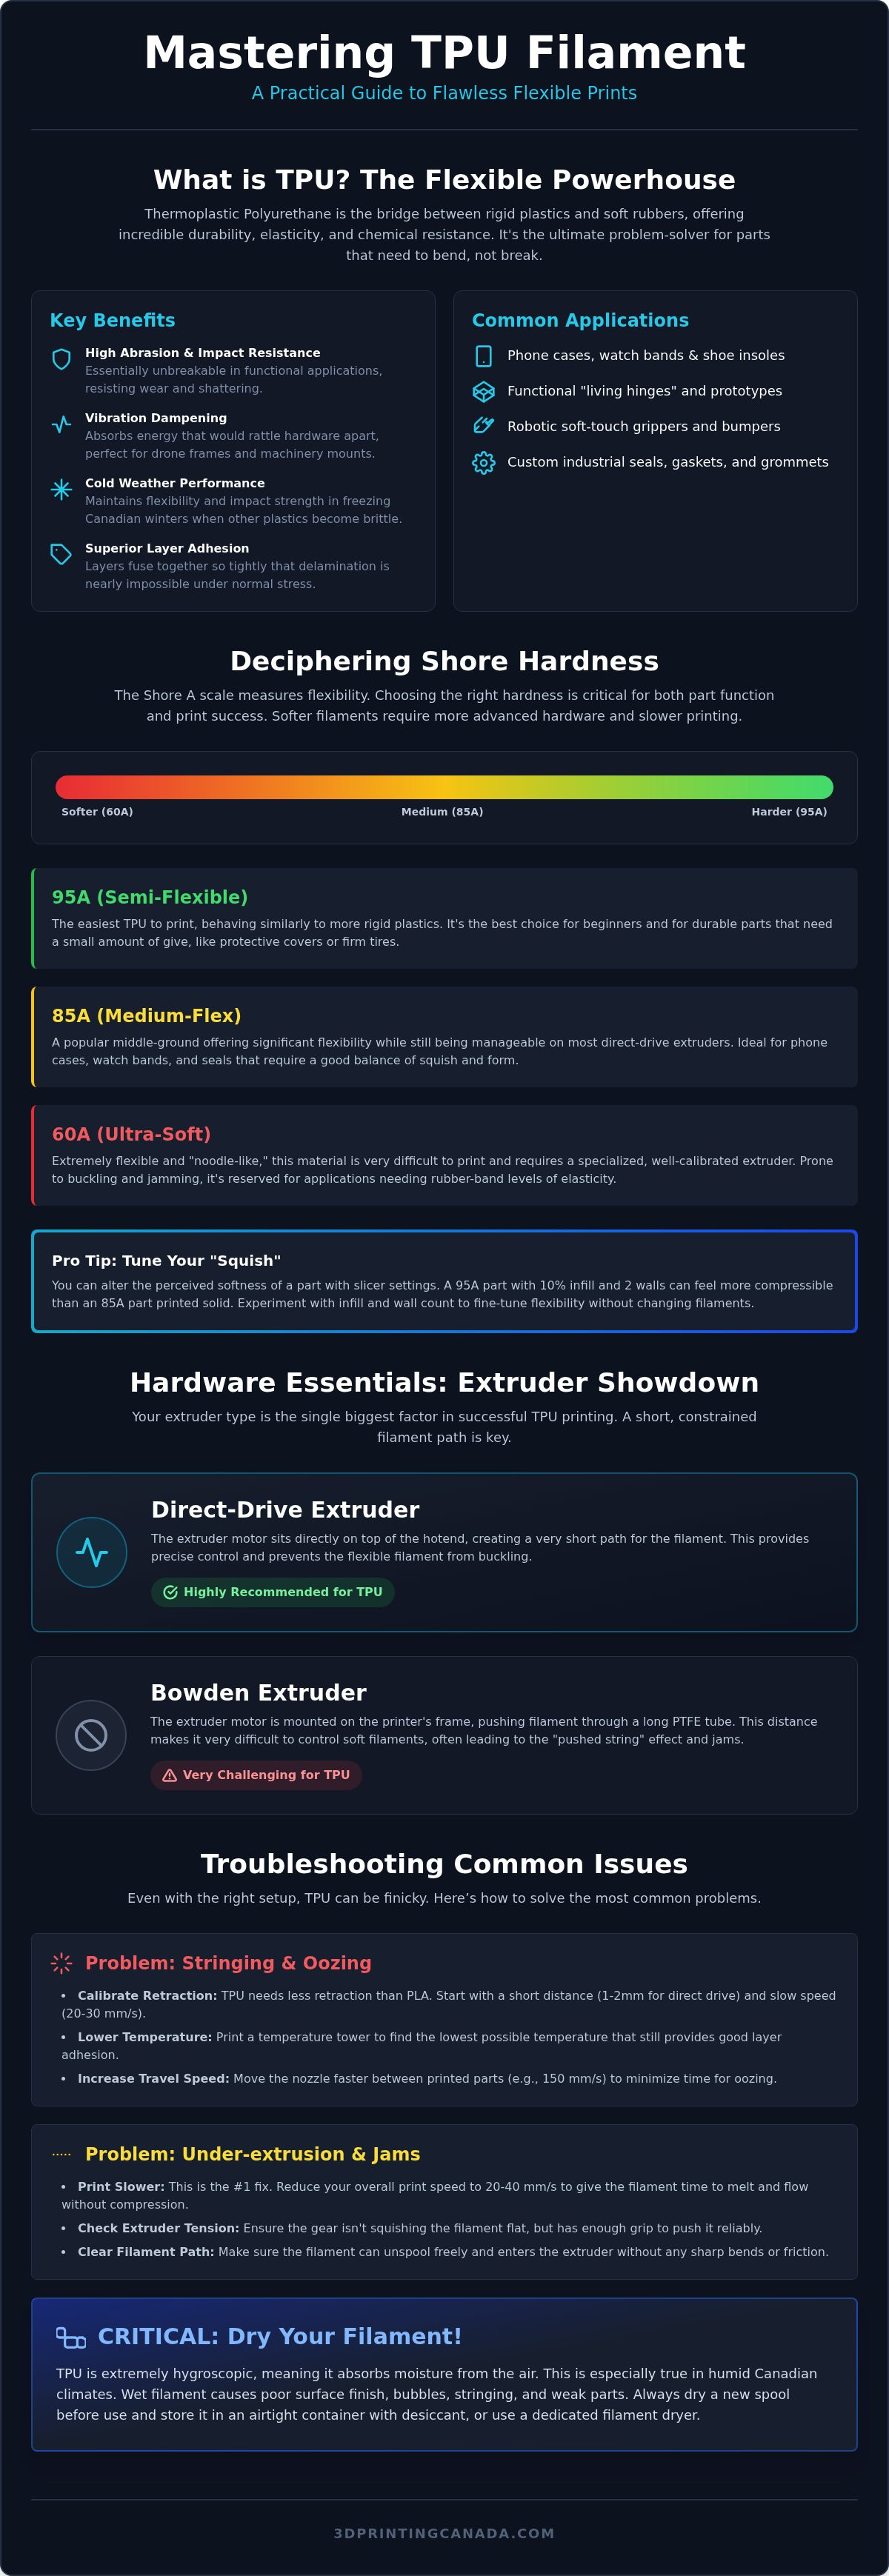
Considérez le TPU comme le pont entre les plastiques rigides et les caoutchoucs souples. Il s’agit d’un polyuréthane thermoplastique qui offre une grande résistance à l’abrasion et une élasticité incroyable à votre plateau d’impression. Alors que les anciens filaments TPE donnaient souvent l’impression d’imprimer avec des nouilles humides, le TPU apporte l’intégrité structurelle nécessaire à une extrusion réussie sans sacrifier la flexibilité. Si vous recherchez le filament TPU Canada le plus fiable, vous cherchez probablement un matériau capable de supporter de vrais usages intensifs.
Il est pratiquement incassable dans les applications fonctionnelles. Il résiste à la dégradation chimique causée par les huiles et les graisses, ce qui est un énorme avantage pour quiconque imprime des pièces automobiles ou des outils d’atelier. Contrairement au PLA, qui peut casser sous la contrainte, le TPU se déforme puis reprend sa forme d’origine. C’est la solution idéale pour des pièces qui doivent survivre à autre chose qu’un simple séjour sur une étagère. Il offre un niveau de durabilité qui en fait le choix privilégié face aux anciens filaments flexibles.
Les avantages uniques du polyuréthane thermoplastique
L’un des atouts majeurs du TPU est son incroyable capacité d’amortissement des vibrations. Si vous construisez des châssis de drones ou des supports de machines, ce matériau absorbe l’énergie qui, autrement, ferait vibrer votre matériel jusqu’à le détériorer. Il offre également une excellente adhérence inter-couches. Les couches ne se contentent pas de se superposer ; elles fusionnent si étroitement que le délaminage est presque impossible dans des conditions normales de contrainte.
Pour ceux d’entre nous qui vivent avec le climat canadien, le TPU change la donne. Les filaments standards deviennent souvent cassants et se fissurent lorsque les températures passent sous le point de congélation. Le TPU conserve sa grande résistance aux chocs même en hiver. Cela en fait le choix idéal pour l’équipement d’extérieur, comme des clips de raquettes à neige personnalisés ou des housses de protection pour caméras de sentier, qui ne lâcheront pas à la première gelée. Il reste souple pendant que les autres matériaux deviennent aussi fragiles que du verre.
Applications courantes : des joints aux accessoires de cosplay
La polyvalence du filament TPU Canada auquel les utilisateurs ont accès aujourd’hui signifie qu’il convient à presque toutes les catégories de projets. Dans l’industrie, c’est le matériau de référence pour les joints sur mesure, passe-fils et bouchons de protection devant assurer une étanchéité à l’air ou à l’eau. Comme il supporte des compressions répétées, il est parfait pour des joints fonctionnels que les matériaux rigides ne peuvent tout simplement pas reproduire.
- Biens de consommation : Imprimez vos propres coques de téléphone personnalisées, des bracelets de montre confortables ou même des semelles souples conçues pour votre voûte plantaire spécifique.
- Prototypage : Créez des charnières souples et des articulations fonctionnelles capables de se plier des milliers de fois sans montrer de signes de fatigue ou de déchirure.
- Robotique : Concevez des pinces à toucher doux ou des butées de protection qui préviennent les dommages lors des collisions.
Que vous soyez un amateur fabriquant un portefeuille durable ou un ingénieur professionnel testant une nouvelle valve industrielle, le TPU offre un niveau de durabilité que les autres filaments ne peuvent égaler. C’est le matériau que l’on choisit lorsque le travail exige à la fois « robuste » et « flexible ». Il transforme votre imprimante d’un simple outil de fabrication de jouets en un véritable outil de production.
Décrypter la dureté Shore : quelle flexibilité TPU vous convient le mieux ?
Comprendre l’échelle Shore A est la première étape vers une impression réussie. Cette échelle mesure la dureté des matériaux flexibles, de 0 à 100. En impression 3D, vous rencontrerez surtout des valeurs entre 60A et 95A. Plus le chiffre est élevé, plus le matériau est rigide. Choisir la mauvaise dureté n’affecte pas seulement la fonction de la pièce ; cela peut aussi entraîner des bourrages immédiats si votre imprimante n’est pas équipée pour gérer des filaments « façon nouilles ». Voyez la cote Shore comme votre feuille de route pour les réglages de l’imprimante et les exigences matérielles.
Il existe un compromis direct entre souplesse et facilité d’impression. Bien que les filaments ultra-souples offrent une extensibilité incroyable, ils ont tendance à se plier dans l’extrudeur. Si vous débutez, restez sur des valeurs Shore plus élevées avant de passer à des options spécialisées plus souples. Si vous ne savez pas quelle flexibilité convient à votre projet, vous pouvez parcourir la gamme complète de filament TPU Canada en stock pour comparer les spécifications et trouver la configuration adaptée à votre extrudeur. Choisir dès le départ la bonne couleur et la bonne dureté vous fera gagner des heures de dépannage plus tard.
N’oubliez pas que les réglages de votre slicer modifient fortement le « moelleux » final de votre objet. Une pièce imprimée en TPU 95A avec un remplissage faible, par exemple autour de 10 %, peut en réalité sembler plus souple et plus compressible qu’une pièce en 85A avec 100 % de remplissage. Utilisez davantage de parois pour augmenter la rigidité structurelle ou réduisez-les pour rendre la pièce plus souple. Cela vous permet d’« ajuster » la dureté de votre pièce sans avoir à remplacer toute la bobine de filament, ce qui vous offre plus de polyvalence avec un seul rouleau de filament TPU Canada que les makers utilisent pour les prototypes fonctionnels.
Shore 95A : la référence idéale pour débuter
C’est la référence idéale pour débuter pour une bonne raison. Si vous pouvez imprimer du PLA, vous pouvez probablement imprimer du 95A avec seulement quelques ajustements mineurs. La sensation est proche de celle d’un marteau en caoutchouc dur ou de la bande de roulement d’une roue de chariot de supermarché. Comme il est relativement rigide, il fonctionne bien avec la plupart des imprimantes Bowden et à entraînement direct modernes. Il offre une résistance suffisante pour être poussé dans le trajet du filament sans se replier sur lui-même, ce qui en fait le point d’entrée le plus fiable pour vos premiers projets flexibles.
Shore 85A et moins : accéder à l’ultra-flexibilité
Lorsque votre projet exige un maximum d’élasticité et de souplesse, comme un élastique ou une gomme, le 85A est le bon choix. Ces filaments sont nettement plus « façon nouilles » et nécessitent un chemin de filament très contraint. Vous aurez presque certainement besoin d’un extrudeur à entraînement direct pour les imprimer correctement. Sans trajet contraint, le filament se pliera et s’enroulera autour de vos engrenages d’entraînement au moindre frottement. Atteindre ce niveau d’ultra-flexibilité demande un calibrage précis, mais les résultats sont incomparables pour les joints haute performance et les composants très extensibles.
Préparer votre matériel : extrudeurs Direct Drive vs Bowden
L’impression avec des matériaux flexibles est souvent comparée au fait de pousser un morceau de ficelle mouillée dans une longue paille. Dans une configuration Bowden, la distance entre l’engrenage de l’extrudeur et la buse crée beaucoup d’espace pour que le filament se plie, se comprime et finisse par s’emmêler. C’est pourquoi les systèmes à entraînement direct, qui placent l’extrudeur directement au-dessus du hotend, sont le choix privilégié pour toute personne utilisant le filament TPU Canada propose pour des pièces haute performance. En réduisant la distance parcourue par le filament, vous éliminez l’espace où se produisent la plupart des échecs.
Si vous utilisez une imprimante Bowden, vous n’avez pas nécessairement besoin de remplacer votre matériel, mais vous devez être plus méticuleux. Assurez-vous que votre tube PTFE est coupé parfaitement d’équerre et qu’il s’ajuste sans jeu contre la buse. Le moindre espace permettra au matériau flexible de se dilater et provoquera un bourrage. Vous devez également maintenir une buse parfaitement propre. Toute contre-pression résiduelle due à un bouchage partiel ou à un ancien filament forcera le TPU à faire un « nid d’oiseau » à l’intérieur du boîtier de l’extrudeur, stoppant votre impression net.
Optimiser le trajet de votre extrudeur
Un trajet de filament contraint est votre meilleure défense contre les bourrages par « nid d’oiseau ». Cela signifie que le filament ne doit avoir aucun espace pour s’échapper entre les engrenages d’entraînement et l’entrée du hotend. Bien que les hotends gainés de PTFE soient souvent plus tolérants pour les débutants parce qu’ils offrent moins de friction, les hotends tout métal sont mieux adaptés aux mélanges TPU à haute température. Gardez simplement à l’esprit que les montages tout métal exigent un contrôle de rétraction plus précis pour éviter le heat creep. Si vous vous retrouvez face à un bourrage catastrophique que vous ne pouvez pas résoudre vous-même, notre équipe d’experts propose des services de réparation d’imprimantes 3D Canada auxquels les makers font confiance pour la remise à neuf des extrudeurs et le réglage du matériel.
TPU et le Bambu Lab AMS : ce qu’il faut savoir
Les machines Bambu Lab comme les X1C et P1S ont révolutionné l’impression à grande vitesse, mais le système AMS (Automatic Material System) présente une limite importante. Il faut généralement éviter d’utiliser du TPU standard dans l’AMS. Ce matériau est trop souple pour les rouleaux internes et crée un frottement excessif dans les longs tubes internes, ce qui entraîne des chargements ratés ou un filament cassé. Pour de meilleurs résultats, montez votre bobine sur le support externe et alimentez-la directement dans la tête d’outil.
Lorsque vous imprimez aux vitesses plus élevées dont ces machines sont capables, votre buse subit beaucoup d’usure. Nous vous recommandons de consulter les accessoires Bambu Lab Canada pour des buses en acier trempé. Ces composants supportent bien mieux la pression de l’extrusion à grande vitesse que le laiton standard, garantissant que vos projets en filament TPU Canada conservent des lignes de couche régulières même lors de longues impressions complexes. Garder votre matériel optimisé permet à vos impressions flexibles d’avoir un aspect professionnel à chaque fois.
Guide étape par étape : calibrer votre slicer pour un TPU impeccable
Obtenir les bons réglages de votre slicer est ce qui distingue une pièce réussie et fonctionnelle d’un amas de plastique emmêlé. Bien que les slicers modernes comme OrcaSlicer et PrusaSlicer 2.9.6 disposent de valeurs par défaut correctes, vous devez les ajuster finement pour les conditions spécifiques qu’exige le filament TPU Canada. Suivez ces cinq étapes pour régler votre profil et obtenir des résultats constants.
- Ralentissez votre vitesse : Réglez votre vitesse d’impression entre 20 et 30 mm/s. Les vitesses élevées créent une pression irrégulière dans la buse, ce qui fait plier le filament. Le fait de rester lent garantit que l’extrudeur peut maintenir un débit régulier sans trop étirer ni comprimer le matériau.
- Réduisez la rétraction : La rétraction est souvent l’ennemie des impressions flexibles. Réglez votre distance de rétraction sur « moins, c’est mieux », idéalement entre 0,5 mm et 2 mm pour les machines à entraînement direct. Si votre rétraction est trop importante, le filament souple sera retiré de la zone de fusion et s’enroulera probablement autour de vos engrenages d’entraînement.
- Augmentez le débit : Comme le TPU est élastique, il peut parfois être sous-extrudé. Augmentez votre débit ou multiplicateur d’extrusion à 1,05 ou 1,1. Cela garantit que vos parois sont pleines et qu’il n’y a pas de lacunes structurelles dans vos pièces flexibles.
- Gérez la température du plateau : Maintenez votre plateau entre 50 °C et 60 °C. Le TPU adhère naturellement très bien, vous n’avez donc pas besoin d’une chaleur excessive pour le maintenir en place.
- Ajustez votre refroidissement : Utilisez 100 % de vitesse de ventilation pour les ponts et les surplombs afin d’éviter l’affaissement. Pour le reste de l’impression, une vitesse de ventilation modérée aide à maintenir une bonne liaison entre les couches tout en gardant un bel état de surface.
Si vous voulez éviter les essais et erreurs, vous pouvez acheter notre sélection complète de filaments flexibles et consulter nos profils testés par la communauté pour les marques canadiennes les plus populaires.
Le secret du succès : séchez votre filament
Le TPU est très hygroscopique, ce qui signifie qu’il absorbe l’humidité de l’air comme une éponge. Si vous entendez des craquements à la buse ou si vous voyez un excès de fils et de bulles dans les parois de votre impression, votre filament est humide. C’est un problème courant lors des étés humides canadiens. Pour y remédier, utilisez un sécheur de filament dédié ou un plateau chauffé à 55 °C pendant au moins six heures avant de commencer. Un filament sec est de loin le facteur le plus important pour obtenir un bel état de surface professionnel.
Adhérence au plateau et retrait des pièces
Une erreur fréquente consiste à penser que le TPU a besoin d’aide pour adhérer au plateau. En réalité, il colle souvent trop bien, surtout sur les surfaces PEI. Pour éviter d’endommager votre plaque d’impression ou votre pièce, utilisez un bâton de colle comme agent de séparation. Il crée une fine barrière qui permet de décoller l’impression une fois le plateau refroidi. Pour les grandes pièces, laissez le plateau revenir à température ambiante et utilisez une fine spatule pour soulever délicatement les bords plutôt que de tirer par le dessus.
Dépannage et post-traitement de vos impressions TPU
Une fois votre impression terminée, vous réaliserez rapidement que le TPU nécessite une approche différente de celle des plastiques rigides. Vous ne pouvez pas simplement poncer un bord rugueux ou retirer facilement les supports en les cassant. Comme le matériau est caoutchouteux, les outils de post-traitement traditionnels comme le papier de verre ne font souvent que rendre la surface plus rugueuse au lieu de la lisser. Réussir avec le filament TPU Canada que les makers recherchent suppose un mélange d’astuces de slicer intelligentes et d’un nettoyage manuel soigneux.
Un problème souvent négligé est la friction de la bobine. Le TPU possède naturellement une surface « adhérente ». Si votre support de bobine ne tourne pas librement, l’extrudeur doit travailler deux fois plus pour tirer le matériau. Cette tension peut entraîner une sous-extrusion ou, dans les cas extrêmes, faire littéralement tomber l’imprimante de la table. Vérifiez régulièrement la tension de votre bobine et envisagez d’utiliser un support à roulements à billes pour assurer un mouvement fluide. Une fois terminé, rangez votre filament dans un contenant hermétique avec beaucoup de dessicant. Le laisser à l’air libre ne serait-ce qu’une journée dans un environnement humide peut ruiner la qualité de votre prochain projet.
Résoudre le casse-tête du stringing
Vous n’éliminerez probablement pas complètement le stringing sur du TPU souple, mais vous pouvez le masquer. Utilisez le réglage « Combing » de votre slicer pour garder la buse au-dessus des zones déjà imprimées pendant les déplacements. Une autre astuce efficace est « Avoid Crossing Perimeters », qui force la buse à rester dans les limites de la pièce. Cela garde l’« ooze » à l’intérieur du remplissage, là où personne ne peut le voir. Ces petits ajustements font une énorme différence sur l’aspect final de votre pièce.
Pour les derniers « poils » à la surface, un passage rapide au décapeur thermique fait des merveilles. Ne restez pas trop longtemps, sinon vous ferez fondre les détails fins de votre impression. Une main sûre et un cutter de modélisme très affûté ou une pince coupante à ras sont vos meilleurs alliés pour retirer les plus gros amas ou les structures de support récalcitrantes. Prenez votre temps ; le matériau est résistant, donc se précipiter lors du nettoyage peut entraîner des déchirures accidentelles dans votre pièce finie. Il vaut mieux couper lentement que ruiner une impression de douze heures.
Où acheter le meilleur filament TPU au Canada
Trouver du filament TPU Canada de haute qualité est plus facile lorsque vous achetez localement. Chez 3D Printing Canada, nous proposons une vaste variété de couleurs et de duretés Shore, du 95A facile pour débuter jusqu’au 85A ultra-flex spécialisé. Acheter auprès d’une source nationale signifie que votre filament passe moins de temps en transit et arrive plus frais et plus sec que des bobines expédiées depuis l’étranger. Cela signifie aussi que vous avez accès à une équipe qui comprend les défis spécifiques de l’impression dans notre climat.
Si vous rencontrez un problème matériel ou avez besoin d’aide pour choisir la bonne flexibilité pour un joint industriel précis, n’hésitez pas à contacter nos experts. Nous sommes là pour vous aider à régler vos paramètres et garantir la réussite de vos impressions flexibles dès la première tentative. Que vous soyez amateur ou professionnel, nous avons les outils et les connaissances pour soutenir votre parcours créatif.
Prêt à imprimer des pièces flexibles professionnelles ?
Maîtriser les matériaux flexibles ne doit pas relever du hasard. En choisissant la bonne dureté Shore pour votre projet et en réglant votre slicer pour une extrusion lente et constante, vous avez déjà gagné la moitié de la bataille. N’oubliez pas de garder votre filament parfaitement sec et votre trajet d’extrusion aussi contraint que possible pour éviter les redoutables bourrages. Ces petits ajustements transforment un hobby frustrant en un processus de production fiable pour des pièces fonctionnelles et incassables.
Trouver le bon filament TPU Canada auquel les makers font confiance est la dernière étape de votre parcours. Que vous ayez besoin d’un 85A ultra-souple ou d’un 95A facile pour débuter, nous avons le stock pour faire tourner vos machines. Nous offrons une livraison nationale rapide et un support technique expert assuré par de vrais makers qui impriment avec ces matériaux tous les jours. Achetez le meilleur choix de filament TPU au Canada et commencez à créer des composants durables capables de résister à tout ce que le climat canadien leur réserve. Nous avons hâte de voir votre prochaine réussite.
Foire aux questions
Le filament TPU est-il plus difficile à imprimer que le PLA ?
Oui, le TPU est généralement plus difficile à imprimer que le PLA en raison de sa flexibilité inhérente. Alors que le PLA est rigide et tolérant, le TPU peut se plier ou s’emmêler si vos réglages ne sont pas parfaitement optimisés. Vous devrez ralentir vos vitesses d’impression et gérer soigneusement les paramètres de rétraction pour éviter les bourrages. Cependant, une fois que vous comprenez comment contrôler le trajet du filament, imprimer le filament TPU Canada de qualité utilisé par les makers devient un processus reproductible et gratifiant, quel que soit votre niveau.
Puis-je imprimer du TPU sur une imprimante à tube Bowden comme l’Ender 3 ?
Vous pouvez tout à fait imprimer du TPU sur une imprimante Bowden, mais il vaut mieux rester sur des mélanges plus rigides comme le Shore 95A. Le long tube PTFE d’une Ender 3 crée une friction qui rend difficile l’extrusion constante des filaments ultra-souples. Pour réussir, coupez votre tube PTFE parfaitement d’équerre et utilisez une vitesse d’impression très lente, généralement autour de 20 mm/s. Cela réduit au minimum le risque que le filament se replie sur lui-même à l’intérieur du boîtier de l’extrudeur pendant l’impression.
Pourquoi mon filament TPU crépite-t-il et fait-il des bulles pendant l’impression ?
Les crépitements et les bulles sont des signes classiques que votre filament a absorbé l’humidité de l’air. Le TPU est très hygroscopique, ce qui signifie qu’il agit comme une éponge face à l’humidité. Lorsque le filament humide arrive dans la buse chaude, l’eau se transforme en vapeur, provoquant ces crépitements audibles et ces défauts de surface visibles. Pour corriger cela, utilisez un sécheur de filament dédié ou un plateau chauffé pendant plusieurs heures. Conserver votre stock de filament TPU Canada dans des contenants hermétiques est essentiel.
Ai-je besoin d’une buse spéciale pour imprimer du filament TPU ?
Une buse standard en laiton convient parfaitement à la plupart des projets TPU, car ce matériau n’est pas abrasif comme la fibre de carbone ou les filaments phosphorescents. Cependant, si vous utilisez des mélanges TPU à haute vitesse sur une machine moderne, une buse en acier trempé peut offrir une meilleure stabilité thermique. Le facteur le plus important n’est pas le matériau de la buse, mais le fait qu’elle soit parfaitement propre. Tout bouchage interne créera une contre-pression qui entraînera des bourrages immédiats dans votre trajet de filament flexible.
Le filament TPU est-il sûr pour le contact alimentaire dans les applications de cuisine ?
La plupart des filaments TPU ne sont pas considérés comme sûrs pour le contact alimentaire. Même si le matériau de base peut être non toxique, les colorants et additifs utilisés lors de la fabrication ne sont souvent pas certifiés pour le contact alimentaire. De plus, l’impression FDM crée de minuscules rainures entre les couches où les bactéries peuvent facilement se développer et se cacher. Même si la bobine est indiquée comme « conforme FDA », la nature poreuse de la pièce imprimée rend difficile une désinfection correcte pour une utilisation répétée en cuisine.
Puis-je utiliser du TPU dans le système AMS de Bambu Lab ?
Vous devriez éviter d’utiliser du TPU standard dans le Bambu Lab AMS. Le matériau est trop souple et trop « adhérent » pour les engrenages d’entraînement internes et les longs tubes, ce qui entraîne souvent des chargements ratés ou un filament coincé. Pour de meilleurs résultats, contournez complètement l’AMS et utilisez le support de bobine externe. Cela offre un trajet beaucoup plus direct vers la tête d’outil, ce qui est nécessaire pour les matériaux flexibles couramment trouvés sur le marché du filament TPU Canada.
Comment retirer des impressions TPU d’une feuille PEI sans l’endommager ?
Le TPU adhère extrêmement bien au PEI, parfois au point d’arracher le revêtement de la plaque d’impression. Pour éviter cela, appliquez toujours une fine couche de bâton de colle ou un agent de séparation spécialisé avant de commencer. Cela crée une barrière sacrificielle entre la pièce et le plateau. Une fois l’impression terminée, laissez le plateau refroidir complètement à température ambiante. Vous pourrez ensuite utiliser délicatement une fine spatule pour soulever les bords.
Quelle est la meilleure température pour imprimer du TPU ?
La plupart des mélanges TPU s’impriment mieux entre 220 °C et 240 °C, mais vous devez toujours vérifier les recommandations spécifiques du fabricant sur la bobine. Une température plus élevée améliore généralement l’adhérence entre les couches, ce qui est essentiel pour les pièces flexibles fonctionnelles. Si vous observez un stringing excessif, essayez de réduire la température par paliers de 5 degrés. L’équilibre entre chaleur et vitesse est la clé pour obtenir une surface propre sans compromettre l’intégrité structurelle de vos composants imprimés en 3D finis.