
Votre buse haute vitesse et votre filament haut de gamme pour imprimante 3D ne servent à rien si votre première couche décide de se décoller à mi-chemin d’un travail de douze heures. Si vous en avez assez de lutter avec l’adhérence au plateau des imprimantes 3D au Canada, les fabricants peuvent enfin trouver une solution permanente au gauchissement. Nous avons tous ressenti ce découragement quand une grande pièce fonctionnelle commence à se recourber sur les bords, transformant une réussite potentielle en un tas de filament gaspillé et de temps perdu.
Nous comprenons la frustration des impressions ratées et la confusion liée au choix de la bonne surface d’impression selon les matériaux. Ce guide 2026 est là pour vous aider à éliminer définitivement le gauchissement. Découvrez comment garantir une adhérence parfaite de vos impressions à chaque fois en maîtrisant les techniques et les matériaux précis nécessaires pour un départ sans défaut. Arrêtez de gaspiller du filament et imprimez avec confiance.
Nous allons explorer l’équilibre critique entre la température du plateau et les interfaces chimiques. Découvrez tout, du nivellement professionnel aux meilleurs adhésifs comme Magigoo ou Vision Miner. Que vous utilisiez une machine de loisir ou des accessoires Bambu Lab professionnels, ce guide vous apporte les connaissances pratiques nécessaires pour réussir systématiquement la première couche et obtenir des finitions inférieures lisses.
Points clés
- Comprenez l’effet de "squish" et la façon dont une bonne compression de la première couche crée l’adhérence essentielle entre le thermoplastique et votre plateau d’impression.
- Maîtrisez le nivellement mécanique et les réglages de décalage Z nécessaires pour garantir que votre buse se trouve à la hauteur parfaite pour une réussite constante.
- Apprenez à associer des filaments spécifiques à la bonne surface, en comparant les avantages du PEI texturé à la précision des plateaux en verre.
- Découvrez les solutions d’adhérence les plus efficaces utilisées par les fabricants au Canada pour empêcher le gauchissement, y compris des adhésifs spécialisés comme Magigoo et Vision Miner.
- Ajustez finement les paramètres de votre slicer en modifiant les vitesses de première couche et en utilisant des bordures ou des radeaux pour stabiliser les grandes pièces complexes.
Pourquoi vos impressions 3D n’adhèrent pas : la science de l’adhérence au plateau
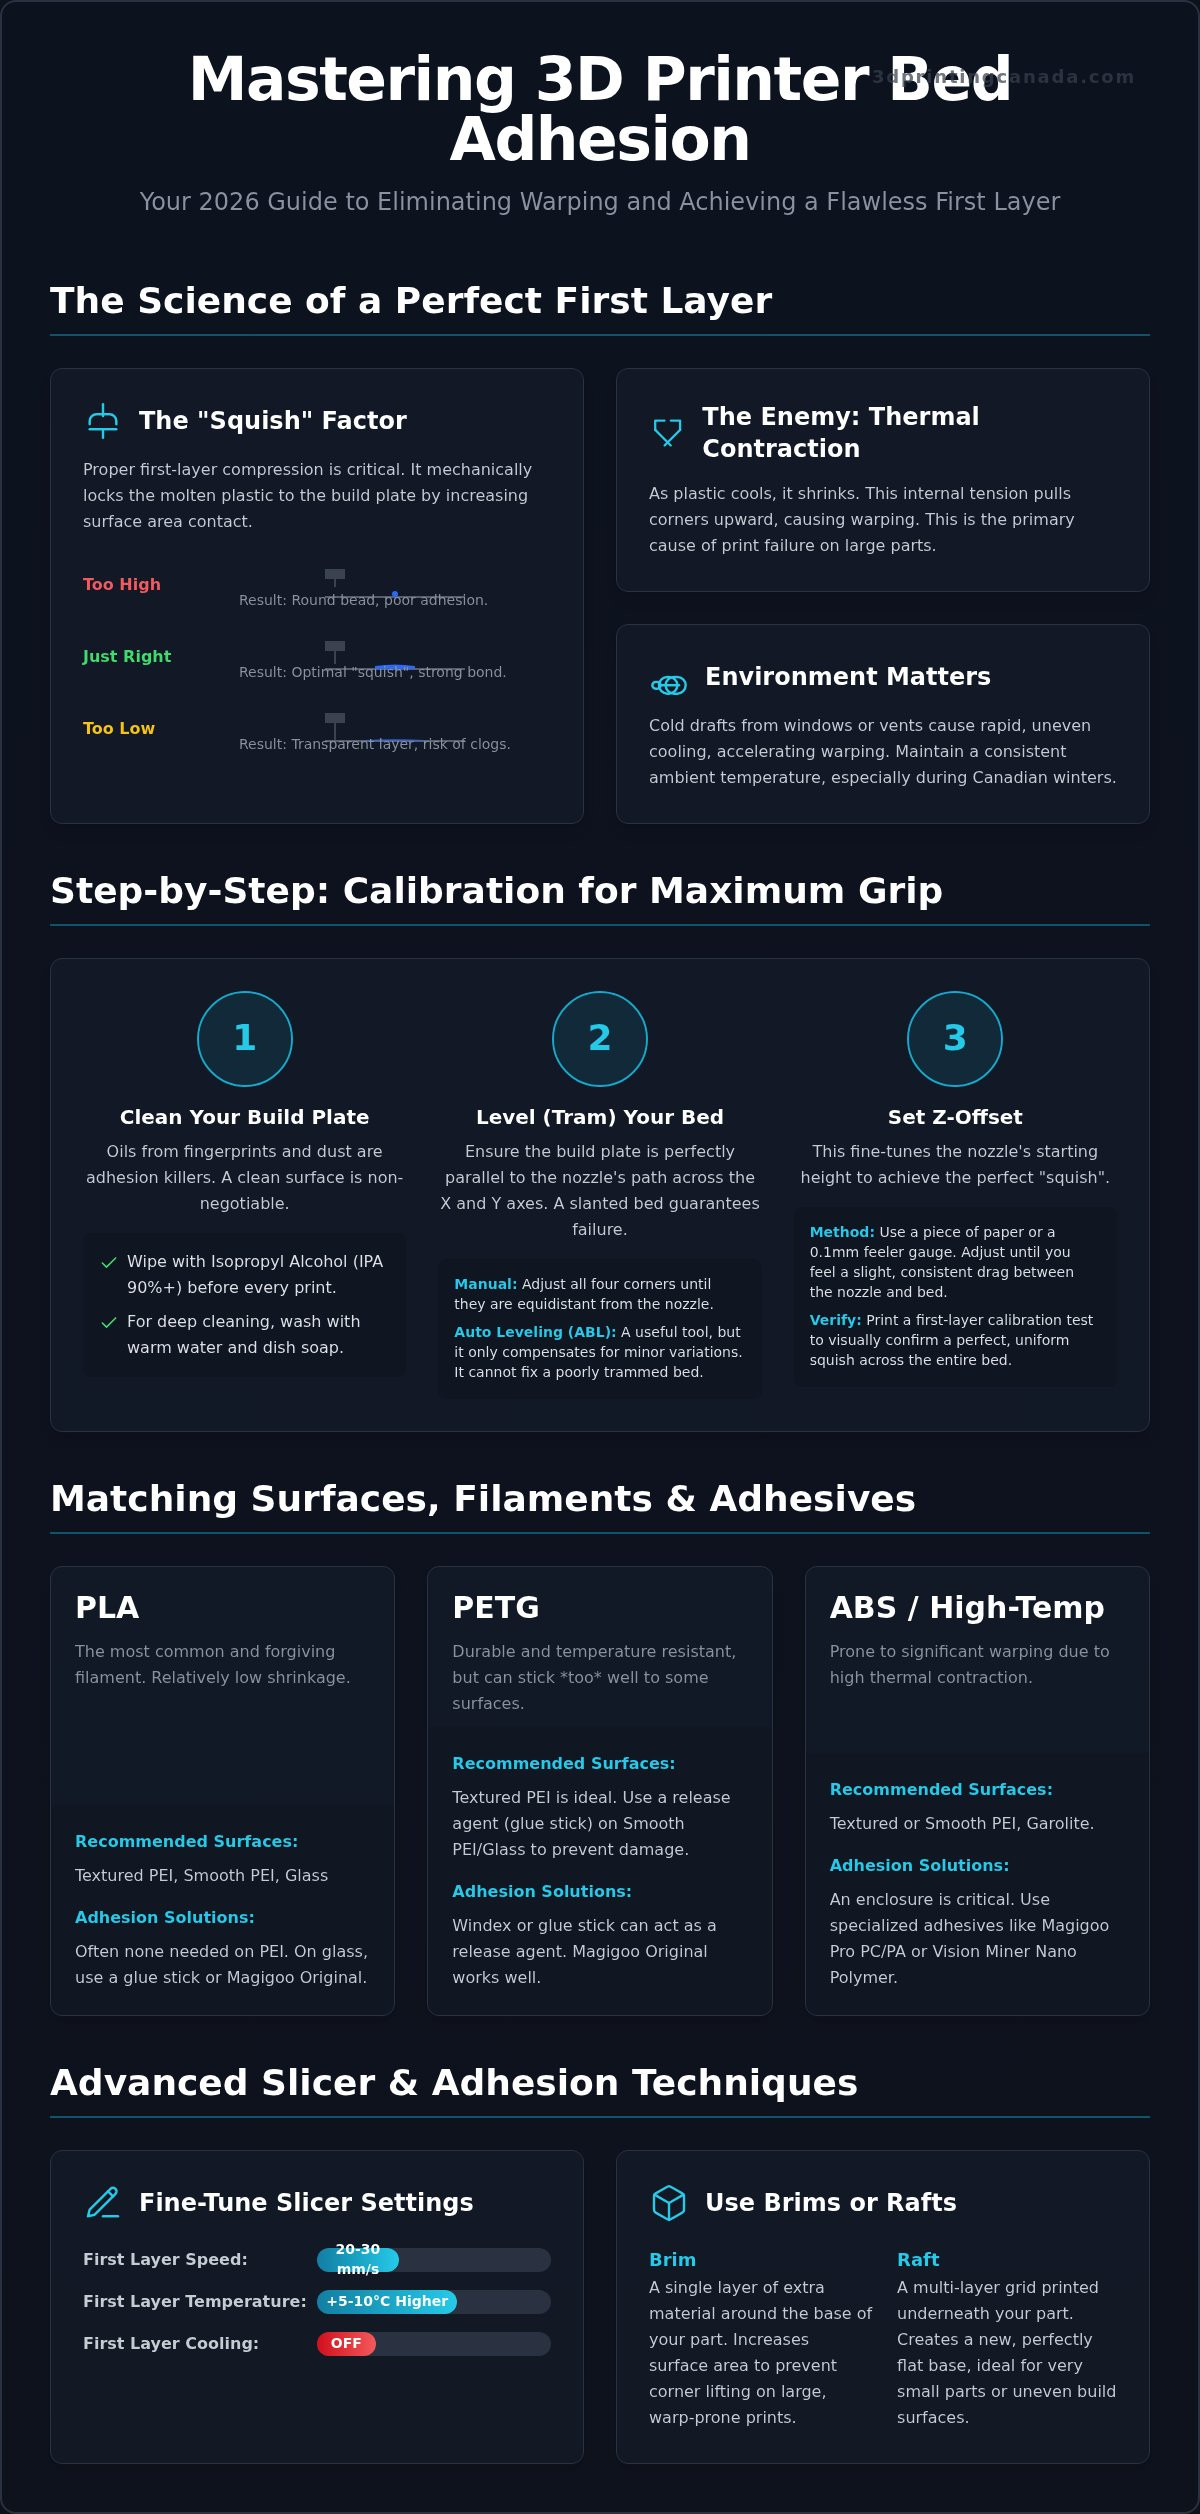
L’adhérence au plateau est la base de toute impression réussie. C’est le lien entre le thermoplastique chaud extrudé et votre surface d’impression. Sans une connexion solide, le mouvement de la buse finira par accrocher la pièce, entraînant un désordre en "spaghetti". Obtenir une adhérence parfaite au plateau de l’imprimante 3D au Canada dépend de la compréhension de l’effet de "squish". Lorsque la buse dépose la première couche, elle doit comprimer légèrement le plastique contre le plateau. Cela augmente la surface de contact, créant un verrouillage mécanique. Si la buse est trop haute, le plastique reste cylindrique et touche à peine le plateau. Si elle est trop basse, vous risquez d’endommager votre plateau ou de boucher l’extrudeur.
La contraction thermique est l’ennemie d’une impression plate. À mesure que le plastique refroidit, il se rétracte. Pour les grandes pièces, cette tension interne tire les coins vers le haut, un phénomène que nous appelons gauchissement. Les différents filaments ont différents niveaux d’énergie de surface. Cela détermine leur interaction avec des surfaces comme le PEI, le verre ou le ruban adhésif. Des matériaux comme le PLA sont généralement indulgents, tandis que les filaments haute performance nécessitent une liaison chimique plus forte pour rester en place.
L’impact de la température ambiante
Les hivers canadiens présentent un défi unique pour les fabricants. Une pièce non isolée ou une imprimante placée près d’une fenêtre froide peut provoquer un refroidissement rapide. Ce choc thermique accélère la contraction avant que la pièce n’ait le temps d’adhérer. La température de votre plateau devrait généralement rester proche de la température de transition vitreuse (Tg) du filament. C’est le point où le plastique reste légèrement malléable au lieu de devenir un solide cassant. Maintenir un environnement stable est tout aussi vital que le plateau chauffant lui-même. Envisagez d’éloigner votre installation des bouches d’aération pour éviter des baisses de température soudaines qui peuvent ruiner une longue impression.
Les ennemis courants de l’adhérence : huiles et poussière
La raison la plus fréquente d’une première couche ratée est invisible. Les huiles des doigts agissent essentiellement comme un agent de démoulage. Même un seul contact peut empêcher votre filament d’adhérer à cet endroit précis. Pour maintenir une adhérence au plateau de l’imprimante 3D au Canada de haute qualité, intégrez l’alcool isopropylique (IPA) à votre routine quotidienne. Un essuyage rapide avec un IPA à 90 % ou plus élimine la plupart des contaminants. Cependant, l’IPA peut parfois étaler les huiles au lieu de les enlever. Si votre plaque de PEI semble glissante même après un essuyage, passez-la sous l’évier. Utilisez un liquide vaisselle basique et de l’eau tiède pour un nettoyage en profondeur. Cela élimine la graisse accumulée et redonne à la surface son adhérence naturelle.
Étape par étape : calibrer votre plateau d’impression pour une adhérence maximale
Le calibrage est le lien entre la compréhension de la science des polymères et la réussite physique sur le plateau d’impression. Avant d’appliquer la moindre goutte d’adhésif, votre imprimante doit être mécaniquement saine. Le réglage du parallélisme, couramment appelé nivellement, garantit que le plateau d’impression est parfaitement parallèle au mouvement de la buse sur les axes X et Y. Si le plateau est physiquement incliné, même la meilleure adhérence au plateau de l’imprimante 3D au Canada ne pourra pas éviter un échec. Vous devez commencer par vérifier que les quatre coins sont correctement réglés pour fournir une base plane à la première couche.
Nivellement manuel vs nivellement automatique du plateau (ABL)
Les machines modernes sont souvent équipées de capteurs de nivellement automatique du plateau (ABL) comme le BLTouch ou les cellules de charge haute précision que l’on trouve dans les accessoires Bambu Lab. Ces capteurs sondent la surface pour créer une grille numérique, permettant à l’imprimante de compenser les petites creux ou déformations du plateau. Cependant, l’ABL n’est pas une solution à "configurer et oublier". Il ne peut compenser que des écarts mineurs. Si votre maillage du plateau révèle des déviations importantes, vous avez probablement un problème matériel, comme un écrou excentrique desserré ou une tige filetée tordue. Si vous êtes confronté à des problèmes persistants de nivellement mécanique, notre équipe propose des services experts de réparation d’imprimantes 3D pour remettre votre matériel en parfait état de fonctionnement.
Le "test de la feuille" et au-delà
Le classique "test de la feuille" reste un point de départ fiable pour régler votre décalage Z. Glissez une feuille de papier standard entre la buse et le plateau. Vous devriez ressentir une légère résistance constante lorsque vous faites bouger la feuille. Pour ceux qui recherchent une précision de niveau professionnel, utilisez plutôt une cale d’épaisseur de 0,1 mm. Cela élimine les approximations liées aux variations d’épaisseur du papier. L’objectif est d’obtenir le "squish" parfait, que nous définissons comme une couche translucide mais solide où les lignes de plastique fusionnent sans laisser d’espace ni former de reliefs rugueux.
Une fois la hauteur physique réglée, lancez une impression de calibrage de première couche dédiée. Cela consiste généralement à imprimer une série de carrés plats sur toute la surface du plateau. Examinez ces carrés de près. Si les lignes sont arrondies et ne se touchent pas, votre buse est trop haute. Si la buse creuse dans le plastique et crée des marques de "charrue", vous êtes trop près. Vous pouvez aussi ajuster le "débit de la première couche" dans les paramètres de votre slicer. L’augmenter à 103 % ou 105 % peut aider à combler les petites irrégularités du plateau et améliorer l’adhérence globale de vos projets d’adhérence au plateau de l’imprimante 3D au Canada.
Associer les matériaux de filament à la bonne surface de plateau
Le choix de la bonne surface tient autant à la chimie qu’à la chaleur. Une incompatibilité peut entraîner des pièces qui n’adhèrent pas ou, pire, des pièces qui adhèrent si bien qu’elles endommagent votre plateau. Pour obtenir une adhérence fiable au plateau de l’imprimante 3D au Canada, il faut associer les propriétés spécifiques de votre filament à un plateau compatible. Le PEI lisse est la référence pour une finition type verre avec du PLA, tandis que le PEI texturé offre un aspect plus robuste qui masque les lignes de couche. Le verre reste apprécié pour sa planéité inégalée, même s’il nécessite souvent une interface chimique pour maîtriser l’adhérence. Pour les matériaux de qualité technique comme le Nylon ou le Polycarbonate, le Garolite (G10) est le meilleur choix en raison de sa durabilité et de son affinité naturelle avec ces polymères exigeants.
PLA et PETG : les associations les plus courantes
Le PLA est le matériau le plus simple à utiliser. Il se détache généralement facilement du PEI une fois la température descendue sous 30 °C. Le PETG est plus agressif. Si vous imprimez du PETG directement sur du verre nu, il peut adhérer si fortement qu’il arrache des "morceaux" de la surface en refroidissant. Cela se produit parce que le polymère crée une liaison moléculaire avec la silice du verre. Utilisez toujours un agent de démoulage, comme un bâton de colle ou un produit liquide spécialisé, sur le verre pour le PETG. Les plateaux texturés sont idéaux dans ce cas. Les crêtes et les creux d’une feuille texturée réduisent juste assez la surface de contact totale pour permettre un retrait facile tout en conservant l’adhérence nécessaire pendant l’impression.
ABS, ASA et filaments haute température
L’ABS et l’ASA sont réputés pour se déformer facilement. Ces matériaux nécessitent des températures de plateau de 100 °C ou plus pour rester dans leur état malléable. Une enceinte est indispensable pour garder l’air ambiant chaud et empêcher les bords de se soulever à mesure que le plastique refroidit. C’est particulièrement vrai pour une configuration d’imprimante 3D rapide au Canada. Les machines à grande vitesse utilisent souvent des ventilateurs de refroidissement puissants qui peuvent déclencher accidentellement une contraction prématurée. Dans ces environnements, vous avez besoin d’une surface capable de supporter une chaleur extrême sans perdre ses propriétés adhésives.
Les options plus anciennes comme le ruban Kapton ou le ruban de peintre bleu ont encore leur place pour l’impression sur plateau froid ou certains mélanges de TPU, mais elles n’ont pas la longévité des feuilles modernes en acier à ressort. Le Kapton est particulièrement utile pour les applications haute température où vous avez besoin d’une barrière fine et résistante à la chaleur. Cependant, pour la plupart des utilisateurs modernes, la praticité d’une feuille PEI magnétique l’emporte sur le coût des anciennes méthodes à base de ruban. Comprendre ces associations garantit que vos efforts d’adhérence au plateau de l’imprimante 3D au Canada aboutissent à des pièces réussies et bien plates à chaque fois.
Principales solutions d’adhérence et colles disponibles au Canada
Une fois votre plateau réglé, l’interface chimique devient votre dernière ligne de défense contre les impressions ratées. Dans le monde rapide de l’impression en 2026, compter sur la chance n’est pas une option. Les adhésifs de qualité professionnelle comme Magigoo et Vision Miner ont changé la donne en proposant des formules adaptées aux matériaux. Ce ne sont pas de simples colles génériques. Ils sont conçus pour offrir une adhérence maximale lorsque le plateau est chaud et libérer automatiquement la pièce une fois refroidie. Pour ceux qui utilisent des machines à grande vitesse, disposer des bons accessoires Bambu Lab au Canada garantit que votre matériel peut suivre les mouvements agressifs qui menacent souvent les projets d’adhérence au plateau de l’imprimante 3D au Canada.
Le choix entre les adhésifs liquides et les bâtons de colle traditionnels dépend de la finition souhaitée. Les colles liquides sont conçues pour les applications à grande vitesse. Elles s’appliquent en une couche fine et sans traces qui laisse le dessous de votre impression impeccable. Les bâtons de colle violets standard sont une solution économique pratique, mais ils ont tendance à s’accumuler avec le temps. Cela crée une surface irrégulière qui peut en réalité perturber votre décalage Z. Si vous préférez les solutions en spray, retirez toujours le plateau de l’imprimante avant l’application. Une pulvérisation excessive à l’intérieur de la machine peut encrasser votre portique, vos ventilateurs et vos composants électroniques délicats.
Adhésifs spécialisés pour matériaux professionnels
Les filaments techniques comme le Polypropylène (PP) sont notoirement difficiles à faire adhérer. Les adhésifs standard ne fonctionnent pas parce que le PP a une très faible énergie de surface. Vous avez besoin d’un apprêt spécifique au PP pour créer une liaison fiable. De même, les surfaces en acier nu nécessitent souvent des options haute résistance comme la version "Socks edition" ou d’autres formulations "Supergrip". Pour obtenir une couche inférieure sans traces avec des adhésifs liquides, appliquez-les en motif quadrillé sur le plateau froid. Cela garantit une couverture uniforme sans les amas qui apparaissent lorsque la colle est appliquée sur une surface chaude.
Solutions DIY : laque et barbotine
De nombreux fabricants s’appuient encore sur des laques de type "Aquanet". Cela fonctionne grâce aux copolymères présents dans la formule, mais prudence. Beaucoup de sprays modernes ont supprimé ces ingrédients essentiels, ce qui les rend inutiles pour l’impression. La barbotine ABS, obtenue en dissolvant des chutes de filament ABS dans de l’acétone, reste un grand classique pour une adhérence parfaite de l’ABS. Cependant, les méthodes DIY comportent des risques. La barbotine est salissante et les particules de laque peuvent se déposer sur vos tiges filetées ou vos courroies. Pour des résultats réguliers et professionnels sans le casse-tête du nettoyage, parcourez dès aujourd’hui notre sélection d’adhésifs pour imprimante 3D.
Dépannage avancé pour des impressions haute performance
Une fois les bases du nivellement et des adhésifs maîtrisées, vous pouvez encore rencontrer des pièces tenaces qui refusent de rester planes. Les impressions haute performance nécessitent souvent des réglages avancés dans le slicer pour surmonter la physique de la contraction thermique. Si vous avez des difficultés avec l’adhérence au plateau de l’imprimante 3D au Canada, les utilisateurs recommandent de ralentir la vitesse de la première couche à 15 ou 20 mm/s. Cela laisse au plastique fondu plus de temps pour se déposer et adhérer à la surface d’impression avant le mouvement suivant. Pour les pièces aux angles marqués, utilisez la technique des "oreilles de souris". En ajoutant de petits disques d’une seule couche aux coins de votre modèle, vous créez une plus grande surface qui résiste à l’effet de levier du gauchissement.
Les bordures et les radeaux sont votre dernière ligne de défense pour la stabilité des pièces. Une bordure augmente l’empreinte de votre pièce, tandis qu’un radeau crée une base sacrificielle entièrement nouvelle. Bien que cela consomme plus de filament, le coût est négligeable par rapport au prix d’une impression de douze heures ratée. Utilisez une bordure pour la plupart des pièces fonctionnelles, mais passez à un radeau si votre plateau présente de légers dommages de surface ou si vous imprimez des objets extrêmement hauts et fins, sujets aux vibrations.
Paramètres du slicer pour réussir
Votre slicer est un outil puissant pour améliorer l’adhérence mécanique. Réglez la largeur de ligne de la première couche à 120 % ou même 140 %. Cela force davantage de plastique à se déposer sur le plateau, en garantissant que chaque vallée microscopique est remplie. Le refroidissement est un autre facteur critique. Désactivez le ventilateur de refroidissement de la pièce pendant au moins les 3 à 5 premières couches. Cela empêche le plastique de se rétracter trop rapidement, ce qui est la principale cause du soulèvement des coins. Pour les matériaux sensibles comme l’ABS ou le Nylon, utilisez des "Draft Shields". Ils agissent comme une mini-enceinte temporaire en imprimant une fine paroi autour de votre pièce, retenant la chaleur et bloquant les courants d’air froid.
Entretien pour une adhérence durable
Les plateaux d’impression ne sont pas éternels. Après des centaines d’heures, les feuilles de PEI peuvent perdre leur texture. Vous pouvez raviver une feuille de PEI fatiguée en frottant légèrement la surface avec de la laine d’acier fine ou un tampon Scotch-Brite. Cela crée de nouvelles "dents" microscopiques auxquelles le plastique peut s’accrocher. Cependant, il arrive parfois que le problème soit plus profond que la surface. Les plateaux en aluminium peuvent finir par se déformer ou faire un "taco", ce qui signifie qu’aucun adhésif ne corrigera le creux physique au centre. Effectuez régulièrement un réglage PID de votre plateau pour vous assurer que le chauffage ne fluctue pas. Des températures stables sont essentielles pour une adhérence constante au plateau de l’imprimante 3D au Canada sur laquelle les fabricants comptent pour des résultats professionnels.
Si votre maillage du plateau présente une forme de cuvette permanente ou si votre bloc chauffant n’atteint plus les températures cibles, il est temps de faire appel à une assistance matérielle professionnelle. Les problèmes de nivellement liés au matériel nécessitent souvent un remplacement de composant ou un usinage de précision. Notre équipe propose des services dédiés de réparation d’imprimantes 3D au Canada auxquels les fabricants peuvent faire confiance pour remettre leurs machines aux spécifications d’usine. Ne laissez pas un plateau déformé limiter votre potentiel créatif quand une aide experte est à portée de clic.
Prêt pour des premières couches impeccables ?
Maîtriser la première couche ne consiste pas seulement à régler un paramètre ; c’est une question de synergie entre précision mécanique, contrôle thermique et liaison chimique adaptée. En réglant votre plateau, en sélectionnant la bonne surface pour votre filament et en appliquant des adhésifs haute performance, vous pouvez enfin éliminer la frustration du gauchissement. L’adhérence au plateau de l’imprimante 3D au Canada nécessaire pour obtenir des résultats professionnels est à votre portée lorsque vous traitez votre imprimante comme un système complet.
Ne laissez pas une impression ratée ralentir votre prochain grand projet. Nous sommes là pour vous aider à surmonter les obstacles techniques de la technologie d’impression 2026. En tant que revendeur autorisé d’accessoires Bambu Lab avec des techniciens expérimentés prêts à fournir une assistance technique, nous avons tout ce qu’il faut pour garantir que chaque impression adhère parfaitement. Achetez notre gamme complète d’adhésifs pour plateau d’imprimante 3D et de plateaux d’impression dès aujourd’hui et profitez de notre livraison rapide partout au Canada. Avec les bons matériaux et un peu de calibrage, votre potentiel créatif est illimité. Bonne impression !
Foire aux questions
La laque est-elle vraiment sans danger pour mon plateau d’imprimante 3D ?
La laque est sans danger pour votre plateau d’impression, mais elle peut être dangereuse pour les composants internes de votre imprimante. Le fin brouillard se dépose souvent sur les tiges filetées, les courroies et les ventilateurs de refroidissement, les rendant collants et attirant la poussière. Retirez toujours le plateau de la machine avant de pulvériser. Utilisez une version "extra hold" contenant des copolymères d’acétate de vinyle. Si vous voulez une alternative plus propre pour les projets d’adhérence au plateau de l’imprimante 3D au Canada, envisagez plutôt un adhésif liquide dédié.
Comment retirer mes impressions 3D du plateau si elles adhèrent trop fort ?
Commencez par laisser le plateau d’impression refroidir complètement jusqu’à température ambiante. La plupart des matériaux se détachent naturellement en se contractant. Si la pièce est toujours coincée, placez le plateau amovible dans votre congélateur pendant environ 10 minutes. La baisse rapide de température fait rétrécir le plastique plus vite que le métal, ce qui rompt l’adhérence. Vous pouvez aussi faire couler avec précaution une petite quantité d’alcool isopropylique autour de la base de l’impression pour aider à dissoudre l’adhésif en toute sécurité.
Dois-je nettoyer mon plateau d’impression après chaque impression ?
Idéalement, vous devriez nettoyer votre plateau d’impression avant chaque impression pour garantir les meilleurs résultats. Les huiles des doigts et les particules de poussière microscopiques sont les principales causes d’échec. Un essuyage rapide avec un chiffon non pelucheux et de l’alcool isopropylique ne prend que quelques secondes, mais augmente considérablement votre taux de réussite. Si vous utilisez une feuille de PEI texturée et constatez une baisse de performance, un nettoyage en profondeur à l’eau tiède et au liquide vaisselle toutes les quelques semaines restaurera son adhérence d’origine.
Quelle est la meilleure température de plateau pour le filament PLA ?
La température idéale du plateau pour la plupart des filaments PLA se situe entre 55 °C et 65 °C. Cette plage maintient le plastique juste au-dessus de sa température de transition vitreuse, ce qui lui permet de rester malléable et bien collé à la surface. Si vous réglez la température trop haut, vous pouvez rencontrer le phénomène de "pied d’éléphant", où les couches inférieures s’évasent vers l’extérieur. Si elle est trop basse, la pièce risquera probablement de se déformer ou de se décoller complètement. Vérifiez toujours les recommandations spécifiques du fabricant de votre filament pour obtenir les meilleurs résultats.
Pourquoi mon impression 3D se déforme-t-elle seulement dans un coin précis ?
Un gauchissement sur un seul coin indique généralement un plateau irrégulier ou un courant d’air localisé. Vérifiez d’abord le nivellement mécanique dans cette zone précise. Si le plateau est de niveau, cherchez des facteurs externes comme une fenêtre proche ou une bouche de climatisation qui souffle sur l’imprimante. Même une légère brise peut faire refroidir un côté de la pièce plus vite que le reste. L’utilisation d’un pare-courant dans les paramètres de votre slicer peut souvent résoudre ce problème sans modification matérielle.
Puis-je utiliser un bâton de colle sur une feuille de PEI texturée ?
Vous pouvez utiliser un bâton de colle sur le PEI texturé, mais c’est rarement nécessaire pour des matériaux standards comme le PLA. La principale raison de l’utiliser sur une surface texturée est comme agent de démoulage pour le PETG ou le TPU. Ces matériaux peuvent adhérer trop fortement au revêtement PEI et potentiellement l’arracher lors du retrait. Une fine couche de colle crée une barrière qui facilite le retrait de la pièce une fois l’impression terminée et refroidie.
Y a-t-il une différence entre l’IPA à 70 % et à 99 % pour le nettoyage ?
Il existe une différence importante, et l’alcool isopropylique à 99 % est le meilleur choix pour l’entretien de l’adhérence au plateau de l’imprimante 3D au Canada. La version à 70 % contient plus d’eau et peut laisser un léger résidu ou mettre plus de temps à s’évaporer. L’IPA à 99 % dissout instantanément les huiles des doigts et s’évapore presque immédiatement, laissant une surface parfaitement propre. Si vous ne trouvez pas de 99 %, le 70 % fera l’affaire en dépannage, mais vous devez vous assurer que le plateau est complètement sec avant le chauffage.
Que faire si ma buse frotte la première couche ?
Si votre buse frotte dans le plastique, votre décalage Z est trop faible. Cela crée des reliefs rugueux et peut finir par boucher votre buse. Arrêtez immédiatement l’impression et augmentez votre décalage Z par petites étapes, généralement de 0,02 mm ou 0,05 mm à la fois. Vous voulez que la buse soit suffisamment haute pour déposer une ligne plate et lisse sans creuser dans le matériau. Relancer un carré de calibrage de première couche est la meilleure façon de confirmer visuellement la bonne hauteur après les ajustements.