
Et si les problèmes de nivellement du plateau de votre imprimante 3D n’étaient pas réellement liés au fait que le plateau ne soit pas de niveau ? C’est une question qui hante chaque maker après son cinquième échec de la première couche de l’après-midi. Nous avons tous ressenti cette forme bien particulière de frustration lorsque vous avez réglé minutieusement chaque molette, et pourtant la buse continue de labourer le plateau d’impression ou de flotter inutilement en l’air. Il est épuisant de perdre du temps et du filament coûteux sur une machine qui refuse de coopérer, surtout quand vous avez tout fait dans les règles.
Nous savons qu’une impression réussie commence bien avant que le plastique n’atteigne le plateau. Vous méritez une configuration qui travaille aussi dur que vous. Dans ce guide, nous vous aiderons à maîtriser les nuances mécaniques et logicielles de votre imprimante afin d’obtenir à chaque fois une première couche parfaite. Nous expliquerons la différence entre le Z-offset et le nivellement physique, nous diagnostiquerons l’affaissement du portique, et nous verrons comment des firmwares modernes comme Klipper v0.13.0 ou Marlin 2.1.2.5 peuvent vous aider à obtenir une surface d’impression réellement plane et fiable. Que vous amélioriez une machine Bambu Lab ou que vous régliez une configuration personnalisée, il est temps d’arrêter de deviner et de commencer à imprimer en toute confiance.
Points clés
- Comprenez pourquoi le « tramming » est au cœur technique d’une première couche parfaite et comment obtenir une régularité de la buse sur l’ensemble du plateau d’impression.
- Diagnostiquez les causes mécaniques cachées, comme l’affaissement du portique X, qui provoquent des problèmes récurrents de nivellement du plateau d’imprimante 3D malgré vos meilleurs efforts de calibration.
- Comparez le tramming manuel à la compensation logicielle par maillage pour déterminer quelle méthode offre les résultats les plus fiables pour votre matériel spécifique.
- Apprenez à identifier les plateaux d’impression déformés en testant le centre du plateau et pourquoi les surfaces modernes en acier à ressort PEI sont devenues la nouvelle référence en matière d’adhérence.
- Adoptez un programme d’entretien proactif et la règle du « Ne touchez pas » pour préserver vos réglages mécaniques et garantir des impressions réussies sur le long terme.
Quels sont les problèmes de nivellement du plateau d’une imprimante 3D et pourquoi se produisent-ils ?
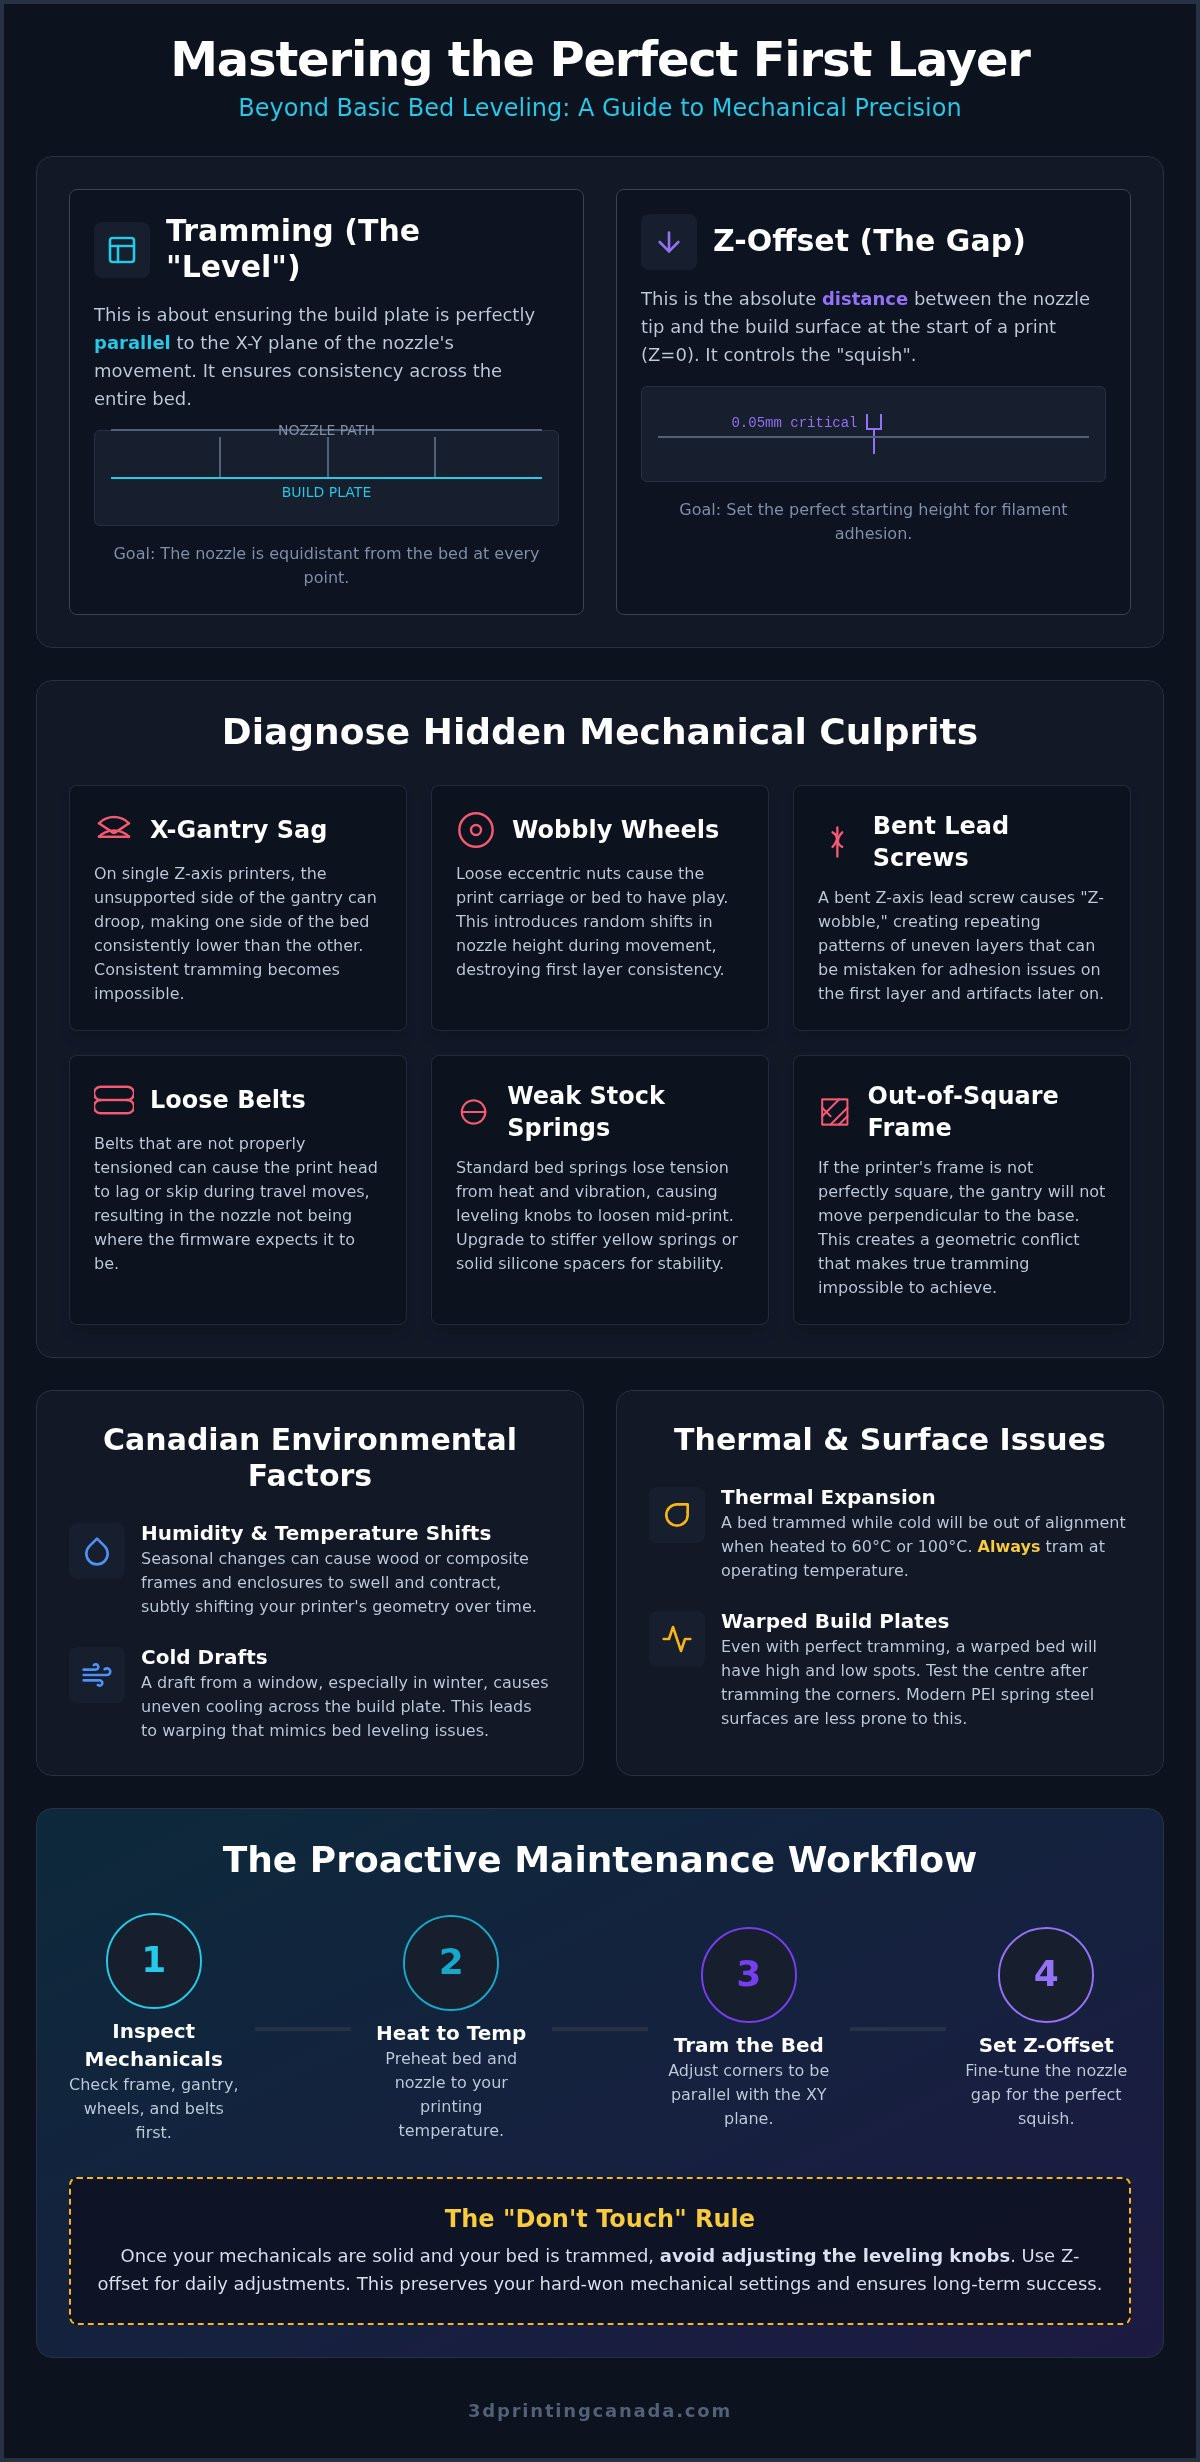
En Fused Deposition Modeling (FDM), votre première couche est la base de chaque projet réussi. Si cette première passe n’adhère pas parfaitement à la surface, le reste de l’impression est compromis. C’est pourquoi les problèmes de nivellement du plateau d’imprimante 3D sont l’obstacle le plus courant pour les makers. Pour bien faire, on s’intéresse au « tramming ». Le tramming consiste à rendre le plateau d’impression parallèle aux axes X et Y. Cela garantit que la buse reste exactement à la même distance du plateau sur tout le plan XY, ce qui permet un écrasement du filament constant.
La physique va souvent à l’encontre de votre calibration. La dilatation thermique est un facteur majeur que beaucoup de débutants négligent. Lorsque votre plateau chauffe à 60 °C ou 100 °C, le métal ou le verre se dilate et peut changer de forme. Un plateau calibré à froid sera presque certainement désaligné une fois sa température de fonctionnement atteinte. Vous reconnaîtrez ces problèmes à travers plusieurs symptômes frustrants. Des coins qui se soulèvent indiquent généralement que la buse est trop éloignée, tandis qu’une buse qui frotte dans le plastique montre qu’elle est trop proche. Vous pouvez aussi observer le « pied d’éléphant », lorsque les couches du bas gonflent parce qu’elles sont trop fortement pressées contre le plateau.
La différence entre le nivellement et le Z-offset
Il est facile de confondre ces deux réglages, mais ils ont des objectifs différents. Le nivellement concerne le parallélisme ; il garantit que le plateau est plat par rapport au mouvement de la buse. Le Z-offset concerne l’écart absolu entre la pointe de la buse et la surface d’impression au début d’une impression. Vous pouvez avoir un plateau parfaitement trammé, mais si votre Z-offset est décalé de seulement 0,05 mm, l’impression échouera. Les débutants commettent souvent l’erreur d’ajuster les molettes de nivellement pour corriger un problème de hauteur qui devrait en réalité être résolu dans le logiciel. Cela conduit à un cycle de frustration où le plateau n’est jamais vraiment « de niveau » parce que la hauteur de départ est incorrecte.
Facteurs environnementaux au Canada
Vivre au Canada présente des défis particuliers pour votre matériel. Nos variations saisonnières d’humidité et de température peuvent affecter de manière significative les caissons d’imprimante, en particulier ceux en bois ou en matériaux composites. Ces matériaux se dilatent et se contractent, ce qui déplace subtilement le châssis de l’imprimante au fil du temps. Les courants d’air froid sont un autre danger silencieux. Un courant d’air provenant d’une fenêtre en janvier peut provoquer un refroidissement inégal sur le plateau d’impression. Cela entraîne des déformations qui ressemblent à des problèmes de nivellement du plateau d’imprimante 3D, mais qui ne sont en réalité qu’un déséquilibre de température. Gardez votre imprimante dans un environnement stable afin de minimiser ces variables externes.
Causes mécaniques : défauts du châssis et du portique
Vous est-il déjà arrivé de passer une heure à chercher un nivellement parfait pour constater, deux minutes plus tard, que la buse est à nouveau trop haute ? Nous appelons cela le « Ghost Leveling ». On a l’impression que la machine vous fait douter de vous, mais la réalité est généralement un défaut mécanique. Beaucoup de problèmes de nivellement du plateau d’imprimante 3D ne concernent en fait pas les molettes du plateau. Ils proviennent souvent du châssis ou du portique. Si votre imprimante utilise une seule vis mère sur l’axe Z, l’affaissement du portique X est un coupable probable. Lorsque le côté droit du portique n’est pas soutenu par une deuxième vis, il peut s’affaisser ou rebondir pendant les déplacements de la tête d’impression, ce qui rend un tramming constant impossible.
Vérifiez vos écrous excentriques et vos roues qui jouent avant de toucher à nouveau au plateau. Si le chariot d’impression a du jeu, la hauteur de la buse changera de manière aléatoire pendant l’impression. Vous devez aussi vérifier que votre châssis est parfaitement d’équerre. Un montant incliné ou une extrusion verticale de travers crée un cauchemar géométrique. Si le portique ne se déplace pas parfaitement perpendiculairement à la base, un côté du plateau semblera toujours impossible à régler. Pour un aperçu complet du nivellement du plateau et de la façon dont il interagit avec ces systèmes mécaniques, il est utile d’examiner la physique de l’ensemble du système de mouvement.
Inspection des vis mères et des courroies
Des vis mères tordues sont une cause fréquente de wobble en Z, qui peut imiter des problèmes d’adhérence ou des couches irrégulières. Si vous voyez des artefacts répétitifs sur vos impressions, votre vis mère est peut-être le facteur limitant. N’ignorez pas non plus vos courroies. Une courroie trop lâche peut faire sauter la tête d’impression ou la ralentir lors de déplacements rapides. Cela imite souvent un plateau incliné, car la buse n’arrive pas exactement là où le logiciel l’attend. Assurez-vous que vos courroies sont suffisamment tendues pour pouvoir être pincées comme une corde de guitare afin de maintenir la précision lors des mouvements à grande vitesse.
Tension des ressorts et stabilité du plateau
Les ressorts d’origine sont notoirement faibles. Ils perdent leur tension avec le temps, surtout lors de longues impressions à haute température. Cela fait vibrer les molettes de nivellement et se desserrer, ruinant votre travail. Passer à des ressorts jaunes à forte tension ou à des entretoises en silicone rigide offre une bien meilleure stabilité pour votre plateau d’impression. Si vous avez tout vérifié et que votre châssis semble encore déformé ou mal aligné, notre équipe propose des services professionnels de réparation d’imprimante 3D au Canada pour remettre votre matériel aux spécifications d’usine. Un matériel solide est la seule façon de garantir que votre calibration tienne réellement.
Si vous réalisez que votre machine a besoin de plus qu’un simple tour de molette, n’hésitez pas à demander l’aide d’un expert. Parfois, un regard neuf sur un portique tordu suffit à vous remettre à imprimer.
Dépannage de l’Auto Bed Leveling (ABL) par rapport au nivellement manuel
Beaucoup de makers considèrent l’Auto Bed Leveling (ABL) comme une baguette magique qui élimine tous les problèmes de nivellement du plateau d’imprimante 3D, mais ce n’est pas tout à fait ainsi que cela fonctionne. L’ABL ne met pas réellement votre plateau de niveau. Il utilise plutôt une compensation logicielle par maillage pour ajuster la hauteur Z en temps réel pendant que la buse se déplace sur le plateau. C’est extrêmement utile pour de petites irrégularités, mais ce n’est pas un substitut à une machine physiquement tramée. Si votre plateau est incliné de plus de 2 mm d’un coin à l’autre, le système ABL aura du mal à compenser, ce qui entraîne souvent des géométries déformées ou une mauvaise adhérence.
Les systèmes ABL sont aussi sujets à leurs propres défaillances matérielles spécifiques. Un capteur sale ou un support de fixation desserré peut provoquer des mesures incohérentes qui embrouillent l’électronique de votre imprimante. Les interférences magnétiques du plateau chauffant peuvent aussi perturber certains capteurs inductifs. Même lorsque le matériel est parfait, les conflits logiciels posent souvent problème. Une erreur courante consiste à ne pas inclure la bonne commande dans le Start G-code. Si vous n’utilisez pas M420 S1 ou un nouveau G29 après la commande de référencement (G28), votre imprimante peut simplement ignorer le maillage enregistré et imprimer sur un plan « plat » qui n’existe pas.
Nivellement manuel : le test du papier et au-delà
Le nivellement manuel, ou tramming, reste une compétence fondamentale. Le test classique avec une feuille de papier est un excellent début, mais vous pouvez améliorer votre précision en utilisant une cale d’épaisseur de 0,1 mm pour un résultat plus reproductible. Effectuez toujours votre contrôle final lorsque la buse et le plateau sont à la température d’impression afin de tenir compte de la dilatation thermique. Si vous constatez encore de petits écarts, essayez la technique du « live level ». Tournez lentement les molettes de nivellement pendant l’impression du skirt ou du brim. Cela vous permet d’ajuster visuellement l’écrasement parfait avant le début du modèle proprement dit.
Maîtriser la calibration du maillage ABL
Interpréter la carte du maillage de votre plateau est le meilleur moyen de repérer les zones déformées que le nivellement manuel ne peut pas corriger. La plupart des firmwares modernes affichent une représentation visuelle où les zones rouges sont trop hautes et les zones bleues trop basses. Les machines à grande vitesse comme la Bambu Lab A1 et la P1S disposent de séquences de nivellement spécifiques qui vérifient la résonance et l’inclinaison du plateau avant chaque impression. Si vos capteurs ne fournissent pas de données cohérentes, vous devrez peut-être consulter des accessoires Bambu Lab Canada pour obtenir des sondes de remplacement ou des pièces de montage mises à jour. Garder ces capteurs propres et bien fixés est essentiel pour réussir à haute vitesse.
Résoudre les problèmes d’adhérence persistants et les plateaux déformés
Vous avez vérifié votre portique et réglé votre ABL, mais le centre de votre impression n’adhère toujours pas. C’est souvent là que la déformation physique du matériel devient le principal suspect. Pour le confirmer, effectuez un test à la règle en plaçant une équerre de mécanicien ou une règle métallique sur le centre de votre plateau d’impression. Placez une lumière derrière la règle ; si vous voyez passer de la lumière au milieu alors que les bords sont bien en appui, votre plateau est physiquement creux. Ce type de problèmes de nivellement du plateau d’imprimante 3D est frustrant parce qu’ils persistent même lorsque les molettes d’angle sont parfaitement réglées.
Les surfaces d’impression ont beaucoup évolué. Si le verre était autrefois la norme en matière de planéité, il est de moins en moins utilisé parce qu’il est lourd et sujet aux éclats. L’acier à ressort PEI est le choix moderne. Il est flexible, gère mieux la dilatation thermique et facilite le retrait des pièces. Cependant, même la meilleure surface échoue si elle est sale. La poussière et les traces de graisse des doigts sont les tueurs silencieux de l’adhérence. Essuyez toujours votre plateau avec de l’alcool isopropylique à 90 % entre chaque impression afin de garder la surface propre et prête à recevoir le plastique.
Votre choix de matériau détermine aussi votre stratégie de nivellement. Le PLA aime un écrasement proche et serré contre le plateau pour une première couche parfaite. En revanche, le PETG nécessite un écart Z légèrement plus important. Si vous écrasez trop le PETG, il peut adhérer de façon permanente au PEI ou au verre, pouvant arracher la surface lorsque vous essayez de retirer la pièce. L’utilisation de filament de haute qualité au Canada garantit une extrusion constante, afin que vous ne luttiez pas contre des variations de diamètre en essayant de résoudre des problèmes d’adhérence.
Matériaux de plateau d’impression et leurs particularités
Le PEI texturé est excellent pour masquer les petites imprécisions de nivellement, car les creux et reliefs de la texture offrent davantage de surface d’accroche au plastique. Les feuilles satinées offrent un compromis, avec une finition lisse et une adhérence fiable pour divers matériaux. Si vous avez encore du mal avec des pièces récalcitrantes, une fine couche de bâton de colle ou un spray spécialisé pour l’impression 3D peut combler l’écart entre un nivellement « correct » et une impression réussie. Ces adhésifs servent à la fois d’agent de liaison et de couche de démoulage.
Corriger les plateaux déformés sans remplacement
Les contraintes thermiques peuvent déformer durablement les plateaux fins en aluminium au fil du temps. Si vous trouvez une zone basse au centre de votre plateau, il n’est pas toujours nécessaire d’en acheter un nouveau immédiatement. Vous pouvez utiliser de petits carrés de papier aluminium comme cales sous votre base magnétique ou votre plaque de verre pour « relever » manuellement les zones basses. La méthode de la « surcouche de verre » est une autre option : vous fixez une feuille de miroir ou de verre sur l’aluminium déformé. Cela fournit une surface plane, mais ajoute du poids à l’axe Y et augmente le temps de chauffe.
Assurez-vous que votre prochain projet démarre dans les meilleures conditions en faisant le plein de filaments d’impression 3D premium dès aujourd’hui.
Entretien proactif : garder votre plateau de niveau sur le long terme
Obtenir une première couche parfaite est une grande victoire, mais le vrai défi est de rendre ce succès reproductible. La plupart des problèmes de nivellement du plateau d’imprimante 3D reviennent à cause d’un entretien négligé plutôt que d’une panne matérielle soudaine. En traitant votre imprimante comme un outil de précision et en suivant un calendrier régulier, vous passerez plus de temps à créer et moins de temps à tourner des molettes. La régularité de votre environnement et de vos habitudes est ce qui distingue un amateur d’un maker professionnel.
L’une des habitudes les plus importantes à adopter est la règle du « Ne touchez pas ». Il est tentant de décoller une impression finie du plateau alors qu’elle est encore fixée à la machine, mais la force nécessaire pour retirer un modèle récalcitrant peut facilement comprimer les ressorts du plateau ou déplacer votre portique. Cette contrainte physique annule instantanément votre tramming soigneux. Si vous utilisez une feuille en acier à ressort PEI, retirez toujours la feuille de l’imprimante avant de la fléchir pour libérer vos pièces. Ce simple changement préserve l’alignement mécanique pendant des dizaines d’impressions à la fois.
N’ignorez pas non plus le côté logiciel de l’entretien. Les développeurs de firmware améliorent constamment la manière dont les machines gèrent les données du plateau. Passer aux dernières versions stables, comme Marlin 2.1.2.5 ou Klipper v0.13.0, peut offrir une meilleure interpolation du maillage et une précision de sonde plus fiable. Ces mises à jour incluent souvent des fonctions de sécurité qui détectent la défaillance d’un capteur, empêchant la buse de s’écraser sur le plateau pendant la séquence de nivellement.
Audit de nivellement hebdomadaire en 5 étapes
Réservez vingt minutes chaque semaine pour suivre cette liste de contrôle. Elle permet de détecter les petits déplacements avant qu’ils ne ruinent une longue impression.
- Étape 1 : Nettoyez soigneusement le plateau d’impression avec de l’alcool isopropylique à 90 % pour enlever toutes les traces de graisse.
- Étape 2 : Vérifiez les écrous excentriques de vos chariots X et Y. Il ne doit y avoir aucun jeu, mais ils ne doivent pas être trop serrés au point de bloquer le mouvement.
- Étape 3 : Vérifiez votre Z-offset à l’aide du test du papier ou d’une cale d’épaisseur au centre du plateau.
- Étape 4 : Lancez une impression de test en une seule couche qui couvre les coins et le centre du plateau.
- Étape 5 : Réglez vos ressorts de nivellement uniquement si l’impression test montre un écrasement inégal.
Assurez-vous que votre espace de travail fasse aussi partie de l’audit. Votre imprimante doit être posée sur une surface solide et de niveau, qui ne vibre pas et ne penche pas. Si votre bureau est instable, votre portique aura du mal à maintenir sa position lors des déplacements rapides, ce qui entraînera des problèmes de nivellement du plateau d’imprimante 3D apparents qui ne sont en réalité que des vibrations externes.
Quand faire appel à des professionnels
Parfois, le problème ne vient ni d’une vis desserrée ni d’un plateau sale. Si votre hauteur Z dérive constamment malgré une tension mécanique parfaite, vous êtes peut-être confronté à un driver de moteur pas à pas défaillant ou à une carte mère capricieuse. Les problèmes électriques de ce type sont difficiles à diagnostiquer à la maison et peuvent entraîner des dommages matériels permanents s’ils ne sont pas traités. Les châssis tordus ou les profilés vrillés sont également presque impossibles à corriger sans outils spécialisés et expérience.
Si vous avez atteint la limite des solutions DIY et que vos impressions n’adhèrent toujours pas, il est peut-être temps de faire appel à un expert. Votre imprimante vous résiste ? Réservez dès aujourd’hui un service de réparation d’imprimante 3D pour remettre votre machine en parfait état de fonctionnement. Il n’y a aucune honte à demander de l’aide pour que votre parcours créatif reste sur la bonne voie.
Maîtrisez votre machine pour des premières couches parfaites
Résoudre des problèmes de nivellement du plateau d’imprimante 3D persistants ne se limite presque jamais à un seul réglage. Il s’agit de comprendre l’harmonie mécanique entre votre châssis, votre portique et la surface d’impression. À présent, vous savez qu’une impression réussie commence avec un châssis d’équerre et se termine avec un plateau PEI propre et bien entretenu. Que vous affiniez une configuration manuelle ou optimisiez une séquence ABL à grande vitesse, c’est votre engagement envers un entretien proactif qui garantit des résultats constants. Ne laissez pas une première couche capricieuse entamer votre élan créatif.
Si vous avez suivi chaque étape mais que votre machine refuse toujours de coopérer, nous sommes là pour vous aider. En tant que source de confiance au Canada pour l’assistance à l’impression 3D, nous mettons à votre disposition des techniciens experts pour toutes les grandes marques et une expédition rapide des pièces de remplacement Bambu Lab afin de vous remettre en route rapidement. Notre équipe s’investit dans votre réussite et est prête à traiter les défauts matériels complexes que les solutions DIY ne peuvent pas atteindre. Arrêtez de lutter contre votre matériel et commencez à concrétiser vos idées en toute confiance.
Dépannage avec les pros : réservez votre service de réparation d’imprimante 3D
Vous avez les connaissances et la bonne approche pour relever n’importe quel défi de calibration. Gardez votre plateau propre, vos courroies bien tendues et votre buse à la hauteur parfaite. Bonne impression !
Foire aux questions
À quelle fréquence dois-je niveler le plateau de mon imprimante 3D ?
Nivelez votre plateau chaque fois que vous remarquez que la première couche n’est pas régulière ou après avoir déplacé l’imprimante. Pour les machines équipées de ressorts d’origine, il est judicieux de faire un contrôle rapide toutes les quelques impressions. Si vous avez remplacé les ressorts par des entretoises en silicone ou des ressorts à forte tension, une recalibration mensuelle peut suffire. Lancez toujours une impression test après avoir changé de buse ou effectué une maintenance mécanique sur le portique afin de vérifier que tout reste aligné.
Pourquoi le plateau de mon imprimante 3D se dérègle-t-il après chaque impression ?
Cela se produit généralement à cause de ressorts de plateau faibles ou d’une force excessive lors du retrait des pièces. Si vous décollez les impressions alors que le plateau est encore sur la machine, vous comprimez probablement les ressorts de manière inégale. Les vibrations pendant les impressions à grande vitesse peuvent aussi faire tourner les molettes de nivellement. Envisagez de passer à des molettes autobloquantes ou à des ressorts plus rigides pour résoudre ces problèmes récurrents de nivellement du plateau d’imprimante 3D et conserver votre calibration beaucoup plus longtemps.
Puis-je niveler mon plateau à froid ?
Vous devez toujours niveler votre plateau lorsqu’il est chauffé à votre température d’impression habituelle. Le métal et le verre se dilatent lorsqu’ils chauffent, ce qui modifie la forme physique du plateau d’impression. Si vous calibrez lorsque la machine est froide, l’écart entre la buse et le plateau changera une fois les chauffes déclenchées. Visez 60 °C pour le PLA ou 100 °C pour l’ABS afin d’assurer la meilleure précision lors de votre réglage.
Quelle est la meilleure façon de nettoyer un plateau d’impression PEI pour une meilleure adhérence ?
Utilisez de l’alcool isopropylique (IPA) à 90 % ou plus et un chiffon non pelucheux entre chaque impression. Cela élimine les traces de graisse et la poussière qui empêchent le filament d’adhérer à la surface. Si vous constatez une baisse importante de l’adhérence au fil du temps, lavez le plateau à l’eau tiède avec un liquide vaisselle dégraissant. Évitez d’utiliser de l’acétone sur les feuilles PEI texturées, car elle peut endommager le revêtement et ruiner la surface de manière permanente au fil du temps.
Le nivellement automatique remplace-t-il le nivellement manuel ?
Non, le nivellement automatique (ABL) est un complément plutôt qu’un remplacement total. L’ABL crée un maillage numérique pour compenser de petites irrégularités ou déformations, mais il ne peut pas corriger un plateau fortement incliné. Vous devez tout de même tramer manuellement les quatre coins pour rendre le plateau aussi parallèle que possible à la buse. Cela réduit la charge sur les moteurs de l’axe Z et améliore nettement la précision dimensionnelle de vos pièces finies.
Pourquoi ma buse raye-t-elle le plateau même après le nivellement ?
Cela est généralement causé par un Z-offset incorrect ou un interrupteur de fin de course Z desserré. Même si le plateau est parfaitement de niveau, le Z-offset indique à l’imprimante exactement à quelle distance la pointe de la buse se trouve du point de déclenchement de la sonde. Si cette valeur est trop faible, la buse labourera le plateau pendant la première couche. Vérifiez que votre portique ne s’affaisse pas d’un côté, car cela peut aussi faire descendre la buse de manière inattendue pendant les déplacements.
Un plateau déformé peut-il être corrigé par le logiciel ?
Le logiciel peut compenser un plateau déformé grâce au nivellement par maillage, mais il ne corrige pas physiquement la plaque. Un firmware comme Marlin ou Klipper utilise une sonde pour cartographier la surface et ajuste la hauteur Z en temps réel. Même si cela aide l’adhérence, un plateau fortement déformé peut encore provoquer des formes altérées dans vos impressions finales. Dans les cas extrêmes, des cales physiques en papier aluminium ou le remplacement du plateau sont la seule solution permanente pour votre machine.
Que dois-je faire si mes molettes de nivellement sont trop lâches ?
Des molettes lâches signifient souvent que votre interrupteur de fin de course Z est réglé trop haut, ce qui vous empêche de comprimer suffisamment les ressorts pour créer de la tension. Abaissez légèrement l’interrupteur de fin de course Z afin de pouvoir serrer davantage les molettes tout en atteignant toujours la buse. Si les molettes se desserrent encore pendant les impressions, essayez d’ajouter une petite goutte de frein-filet démontable ou de passer à des ressorts jaunes plus rigides et à forte tension. Cela apporte la stabilité nécessaire pour éviter les problèmes de nivellement du plateau d’imprimante 3D pendant les longues impressions.