
Vous venez tout juste d’installer une toute nouvelle bobine de PETG, mais au lieu du ronronnement fluide d’une première couche parfaite, vous entendez un crépitement sec et rythmé provenant de votre buse. Ce bruit inquiétant signale souvent que votre matériau a absorbé de l’humidité de l’air, vous entraînant directement dans le dédale du dépannage du bruit de claquement de filament humide. C’est une frustration courante pour les makers au Canada, surtout lorsqu’un sac « scellé en usine » arrive avec assez d’humidité pour ruiner un projet à gros enjeux. Vous fixez sans doute une finition de surface rugueuse en vous demandant si ces minuscules explosions de vapeur endommagent réellement votre matériel.
Nous savons à quel point il est décourageant de gaspiller du filament coûteux sur une impression ratée. Ce guide vous montrera exactement comment identifier les problèmes d’humidité et les résoudre à l’aide de protocoles de séchage professionnels qui ne feront pas fondre vos bobines. Vous apprendrez pourquoi certains matériaux comme le Nylon ou le TPU sont si avides d’eau et comment mettre en place un système de stockage fiable qui garde votre atelier prêt à l’action, quelle que soit la saison. De la compréhension des températures de transition vitreuse au choix de la bonne boîte de séchage, nous avons les étapes pratiques dont vous avez besoin pour reprendre l’impression en toute confiance.
Points clés
- Apprenez à reconnaître le « snap, crackle, pop » d’un matériau chargé d’humidité et à utiliser nos étapes de dépannage du bruit de claquement de filament humide pour confirmer le problème avant qu’il ne gâche vos impressions.
- Comprenez la science de l’hygroscopie et pourquoi même des bobines « scellées en usine » peuvent absorber suffisamment d’eau pour provoquer des défauts de surface importants et des problèmes d’extrusion.
- Maîtrisez la méthode du « poids sec » pour suivre avec précision la perte d’humidité afin de savoir quand votre filament a atteint son état d’impression optimal.
- Découvrez pourquoi les sécheurs de filament dédiés constituent une alternative plus sûre et plus fiable aux fours domestiques, qui subissent souvent des pics de température dangereux pouvant fusionner votre bobine.
- Mettez en place une stratégie de stockage à long terme avec des bacs hermétiques et des dessiccants rechargeables pour protéger votre investissement des variations saisonnières d’humidité au Canada.
Identifier le bruit de claquement : votre filament est-il vraiment humide ?
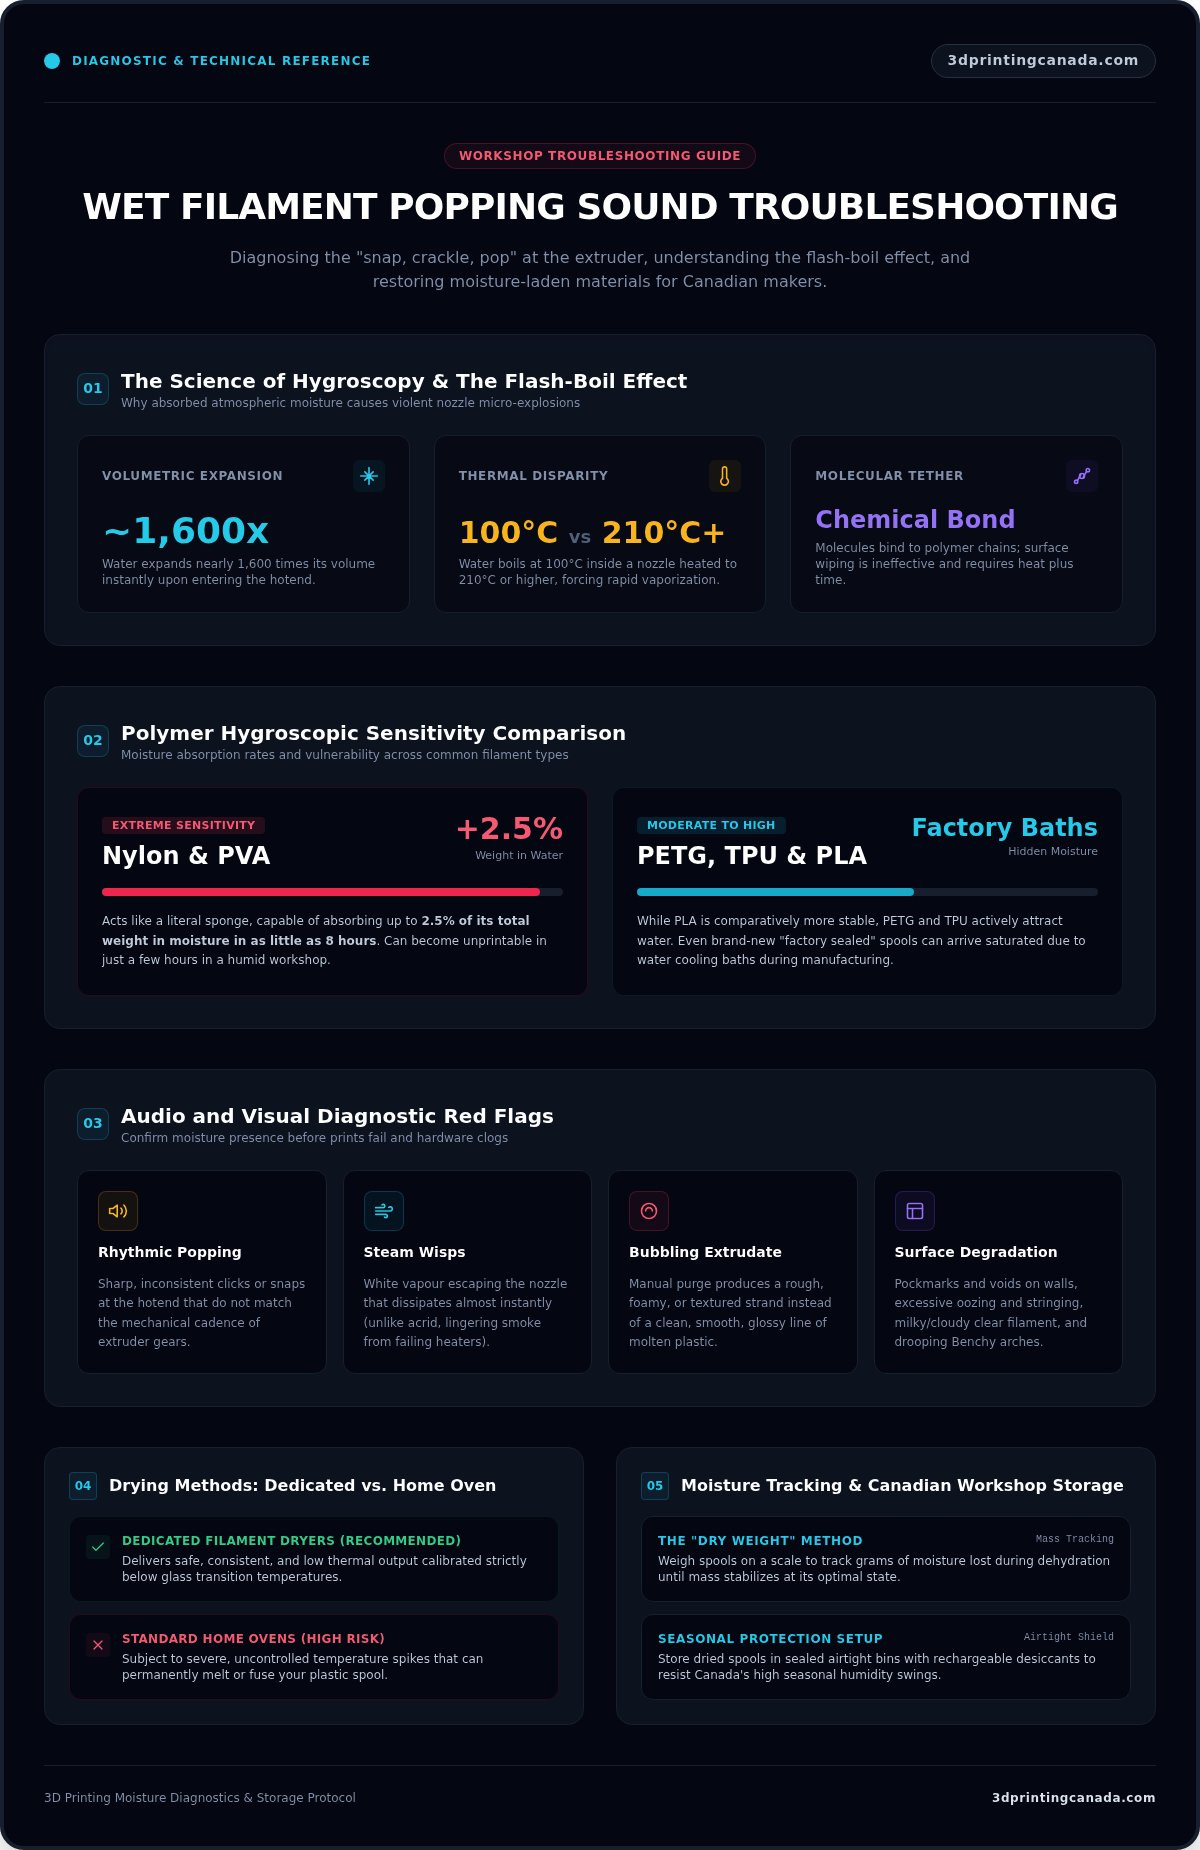
Entendre un claquement ou un crépitement rythmé au niveau de l’extrudeuse est souvent le premier signe que votre impression est bonne pour la corbeille. Cela ressemble étonnamment à un petit bol de céréales dans votre hotend. Cela se produit parce que l’eau absorbée par le plastique se dilate jusqu’à près de 1 600 fois son volume lorsqu’elle atteint le bloc chauffant. Cette expansion rapide crée de minuscules explosions de vapeur qui s’échappent par la buse. Lorsque vous commencez votre dépannage du bruit de claquement de filament humide, ne vous concentrez pas uniquement sur le bruit. Vous devez rechercher les indices physiques laissés par ces micro-explosions pour confirmer le diagnostic.
Vous pourriez voir de fines volutes de vapeur s’élever de la buse pendant une impression. Les makers locaux prennent souvent cela pour de la fumée provenant d’un élément chauffant en train de brûler, mais il s’agit généralement simplement de vapeur qui s’échappe du plastique fondu. Les propriétés hygroscopiques des polymères signifient que des matériaux comme le PLA, le PETG et surtout le Nylon tirent activement l’humidité de l’air canadien. Même une bobine neuve n’est pas à l’abri. Les fabricants refroidissent souvent le filament dans des bains d’eau avant de le sceller sous vide. Si le processus de séchage en usine n’était pas parfait, vous commencez avec une bobine « humide » dès la sortie de la boîte.
Signaux d’alerte audio et visuels
- Claquements rythmiques : Écoutez des clics ou des snaps irréguliers qui ne correspondent pas au mouvement mécanique des engrenages de votre extrudeuse.
- Filets de vapeur : Surveillez une vapeur blanche qui disparaît presque instantanément dans l’air ; la fumée d’un composant défaillant persistera et aura une odeur âcre.
- Extrudat bulleux : Si vous purgez le filament manuellement, recherchez une texture rugueuse et mousseuse plutôt qu’un filament lisse et brillant. Ces minuscules bulles représentent les vides qui finiront par ruiner la finition de vos parois.
Dégradation de l’état de surface
L’humidité ne se contente pas de faire du bruit ; elle fait des ravages sur l’esthétique. Lorsque des poches de vapeur quittent la buse, elles laissent derrière elles des « piqûres » ou de minuscules vides sur les parois externes de votre impression. Il en résulte une texture de surface « duveteuse » ou mate là où une finition nette et uniforme devrait se trouver. Vous remarquerez aussi une forte augmentation du stringing et de l’écoulement. Comme la pression interne dans la buse est instable à cause de la vapeur, vos réglages de rétraction ne fonctionneront pas correctement. Les filaments transparents sont particulièrement révélateurs, car ils deviennent souvent troubles ou laiteux lorsqu’ils ont absorbé de l’eau ambiante.
En cas de doute, lancez un Benchy rapide. Un Benchy imprimé avec un matériau humide montre généralement un affaissement important des arches, des lignes de coque irrégulières et une cabine qui semble avoir été imprimée dans une tempête de sable. Si vous constatez ces signes en plus du bruit de claquement, arrêtez l’impression. Continuer ne ferait que gaspiller du matériau et pourrait entraîner une buse obstruée nécessitant un nettoyage approfondi ou le remplacement d’une pièce.
La science de l’hygroscopie : pourquoi le plastique absorbe l’eau
La plupart des filaments d’impression 3D sont hygroscopiques. Cela signifie qu’ils ne se contentent pas d’être « mouillés » en surface comme un verre d’eau ; ils attirent activement les molécules d’eau de l’air ambiant et s’y lient chimiquement. Lorsque vous effectuez un dépannage du bruit de claquement de filament humide, vous traitez une humidité qui s’est intégrée à la structure même du polymère. Ces molécules d’eau se « fixent » aux chaînes polymères de matériaux comme le PLA, le PETG et le TPU. Cette liaison rend l’humidité impossible à retirer avec une simple serviette ; il faut de la chaleur et du temps pour rompre ces liens moléculaires.
Lorsque cette eau piégée atteint votre hotend, l’« effet de flash boiling » se produit. L’eau bout à 100 °C, mais votre buse se trouve probablement à 210 °C ou plus. Cela fait gonfler l’eau jusqu’à près de 1 600 fois son volume en se transformant instantanément en vapeur. Cette expansion violente explique pourquoi le matériau va buller et crépiter pendant l’impression, créant des vides internes qui compromettent l’intégrité structurelle de votre pièce. Certains matériaux sont beaucoup plus sensibles que d’autres. Alors que le PLA est relativement stable, le Nylon agit comme une véritable éponge, capable d’absorber jusqu’à 2,5 % de son poids total en humidité en aussi peu que 8 heures.
Le bras de fer moléculaire
L’humidité dans votre atelier agit comme une pression constante sur votre filament. Dans un sous-sol humide ou pendant un été canadien étouffant, l’air est saturé de molécules d’eau à la recherche d’un endroit où se déposer. Le Nylon et le PVA peuvent devenir impossibles à imprimer en seulement quelques heures s’ils restent sans protection. Il existe une différence critique entre l’humidité de surface et la saturation en profondeur. L’humidité de surface peut provoquer quelques claquements au début, mais une saturation profonde signifie que toute la bobine est compromise, nécessitant un cycle de séchage beaucoup plus long pour extraire l’eau du cœur du filament.
Impact sur l’intégrité structurelle
L’humidité déclenche un processus chimique appelé hydrolyse. C’est là que les molécules d’eau rompent réellement les longues chaînes polymères qui donnent au plastique sa résistance. Cela conduit à un filament cassant qui se rompt pendant une longue impression ou, pire encore, à des pièces qui cèdent sous une contrainte minimale. L’adhérence entre les couches en souffre car les poches de vapeur empêchent le plastique fondu de fusionner correctement avec la couche précédente. Pour garantir la résistance nécessaire à vos projets, commencez toujours avec des filaments de haute qualité qui ont été stockés dans des environnements climatisés et protégés de l’humidité ambiante.
Comment sécher un filament humide : guide de restauration étape par étape
Restaurer votre matériau à un état imprimable ne demande pas seulement de la chaleur ; cela exige une approche méthodique. Si vous avez confirmé le problème grâce au dépannage du bruit de claquement de filament humide, votre prochaine étape consiste à retirer cette humidité sans compromettre le polymère. Laisser simplement une bobine sur un radiateur ou dans une fenêtre ensoleillée ne fonctionnera pas. Vous avez besoin d’une chaleur contrôlée et d’un flux d’air constant pour rompre les liaisons moléculaires que l’eau a formées avec votre plastique.
Commencez par peser votre bobine avec une balance de cuisine numérique. Cette méthode du « poids sec » fournit une preuve objective que l’humidité quitte le plastique. À mesure que l’eau s’évapore, la bobine devient littéralement plus légère. Ce processus est essentiel car, comme l’indiquent les recherches de la NASA sur le séchage des filaments et la dilatation liée à l’humidité, même des quantités microscopiques d’eau peuvent provoquer des vides internes et de la porosité qui affaiblissent vos pièces finales. Une fois le poids initial connu, réglez votre sécheur à la température correcte selon le type de matériau.
Tableau recommandé des températures et des durées
- PLA : 45 °C (113 °F) pendant 4 à 6 heures. Veillez à ne pas dépasser 50 °C, sinon vous risquez de ramollir le filament et de le faire fusionner sur la bobine.
- PETG et ABS : 65 °C (149 °F) pendant plus de 6 heures. Ces matériaux résistent mieux à la chaleur et nécessitent un séchage plus profond pour atteindre le cœur.
- Nylon et TPU : 70 °C et plus (158 °F et plus) pendant plus de 12 heures. Ce sont les matériaux les plus exigeants et ils nécessitent souvent un séchage actif même pendant l’impression.
Le test du « poids » pour la précision
Ne vous contentez pas de deviner quand le séchage est terminé. Pesez la bobine toutes les quelques heures. Vous pourriez constater qu’une perte de seulement 2 à 3 grammes correspond à une quantité d’eau considérable retirée d’une bobine standard de 1 kg. Poursuivez le cycle de séchage jusqu’à ce que le poids reste stable pendant deux heures consécutives. Cette stabilité prouve que vous avez atteint l’« équilibre sec » pour l’environnement de votre atelier.
Le flux d’air est la dernière pièce du puzzle. Sans ventilateur pour évacuer l’air humide, l’humidité reste à l’intérieur du sécheur et peut se redéposer sur la bobine en refroidissant. Assurez-vous que votre installation de séchage dispose d’une ventilation active. Une fois le cycle terminé, placez immédiatement le filament dans un récipient hermétique ou un sac sous vide. Si vous le laissez refroidir sur le plan de travail, il commencera à réabsorber l’humidité de l’air avant même que vous n’appuyiez sur le bouton « imprimer ».
Comparaison des méthodes de séchage : sécheurs dédiés vs fours domestiques
Une fois votre dépannage du bruit de claquement de filament humide terminé et la cause identifiée comme étant l’humidité, vous devez choisir une méthode de séchage. Même si Internet regorge d’astuces bricolées, toutes les méthodes ne se valent pas. Les sécheurs de filament dédiés constituent la référence, car ils fournissent une chaleur constante et un flux d’air actif. De nombreux modèles permettent même d’imprimer pendant que le matériau reste dans la chambre chauffée, ce qui évite qu’il ne réabsorbe l’humidité pendant un projet de 48 heures.
Certains makers se tournent vers les déshydrateurs alimentaires comme alternative économique. Ils fonctionnent bien parce qu’ils utilisent un ventilateur pour faire circuler l’air, ce qui est essentiel pour évacuer l’humidité du plastique. Cependant, il faut souvent découper les plateaux pour y loger une bobine de 1 kg, ce qui rend l’appareil inutilisable pour son usage d’origine. À l’inverse, les chambres à vide sont souvent mal comprises. Elles sont idéales pour retirer les bulles d’air de la résine, mais elles ne parviennent pas à extraire l’humidité en profondeur dans les solides. Sans chaleur pour rompre les liaisons moléculaires, l’eau reste en place.
Pourquoi nous ne recommandons pas les fours domestiques
Il est tentant d’utiliser ce que l’on a déjà dans la cuisine, mais les fours domestiques sont réputés pour leurs fortes variations de température. La plupart des fours ménagers fluctuent de 15 °C à 25 °C parce qu’ils utilisent un thermostat binaire simple. Si vous le réglez à 50 °C pour du PLA, les éléments chauffants radiants peuvent faire grimper la température locale de la chambre à 70 °C. Cela conduit à une situation de « dérive thermique » où vous obtenez une flaque de plastique fondu au lieu d’un filament d’imprimante 3D utilisable sur lequel les makers canadiens peuvent compter. Il existe aussi un risque sérieux de contamination alimentaire. Les plastiques d’impression 3D peuvent dégager des fumées lorsqu’ils sont chauffés ; vous ne voulez pas qu’elles se déposent sur les surfaces où vous préparez le dîner.
Investir dans une boîte de séchage professionnelle
Une boîte de séchage professionnelle ne se contente pas de chauffer le plastique. Elle fournit une surveillance active de l’humidité, avec un affichage en temps réel des conditions à l’intérieur de la chambre. Ce niveau de contrôle est essentiel pour les machines à grande vitesse qui nécessitent un matériau parfaitement sec pour maintenir un flux constant. Par exemple, l’unité Bambu Lab AMS utilise des compartiments scellés et du dessiccant pour gérer l’humidité, mais pour des bobines vraiment humides, un sécheur actif reste nécessaire. L’intégration de ces outils avec des accessoires Bambu Lab Canada de haute qualité garantit que votre installation est optimisée pour réussir de la première à la dernière couche.
Si vous en avez assez d’entendre ces claquements et de voir des finitions gâchées, il est temps de moderniser votre atelier. Parcourez notre gamme complète de sécheurs de filament professionnels et de solutions de stockage pour garder vos matériaux en parfait état toute l’année.
Prévenir l’humidité : stratégies de stockage pour les makers canadiens
La gestion de votre environnement est la dernière étape pour maîtriser la qualité de l’impression 3D. Au Canada, nous subissons d’importantes variations saisonnières qui influencent la façon dont nous gérons nos matériaux. Un été humide peut saturer une bobine de PETG en seulement 48 heures, tandis que le chauffage à air pulsé et sec d’un hiver typique peut faire chuter l’humidité intérieure à 15 %. Si vous voulez arrêter de faire du dépannage du bruit de claquement de filament humide à chaque nouveau projet, vous avez besoin d’une stratégie de stockage proactive. La prévention est toujours plus efficace qu’un cycle de séchage de 12 heures dans une machine dédiée.
Le stockage hermétique est votre première ligne de défense. Ne comptez pas sur les bacs en plastique standard du magasin de bricolage. La plupart des bacs laissent l’humidité s’infiltrer par le couvercle avec le temps. Choisissez plutôt des bacs avec joints en caoutchouc intégrés et loquets robustes pour assurer une véritable étanchéité à l’air. Placez un hygromètre numérique à l’intérieur de ces bacs pour surveiller l’environnement interne. Visez une humidité relative (HR) inférieure à 15 % pour des résultats optimaux. Utilisez des billes de gel de silice avec indicateur orange vers vert ou un tamis moléculaire 4A pour retirer l’humidité de l’air. Ces solutions sont préférables aux anciennes versions au chlorure de cobalt bleu pour la sécurité à domicile. Lorsque les billes deviennent vert foncé, vous pouvez les régénérer dans un environnement à basse température pour les réutiliser.
Construire un système de stockage hermétique
Organisez votre collection afin de n’ouvrir vos boîtes sèches que lorsque vous êtes prêt à changer de bobine. Cela réduit au minimum le temps pendant lequel votre environnement sec est exposé à l’air ambiant de la pièce. Pour les filaments que vous utilisez rarement, des sacs sous vide avec un petit sachet de dessiccant sont la solution la plus économique en espace. Étiqueter vos sacs avec la date de leur dernier séchage vous aide à savoir quels matériaux pourraient nécessiter une remise à niveau avant leur prochaine utilisation. Garder votre système de stockage bien organisé permet à votre atelier de rester un centre de productivité plutôt qu’une source de frustration.
Entretien de vos matériaux
Une erreur fréquente consiste à laisser une bobine sur le support de l’imprimante pendant la nuit. Même si vous n’imprimez pas, le filament exposé absorbe activement l’eau de votre pièce. Si vous rencontrez un blocage sévère causé par des poches de vapeur ou un matériau dégradé que le nettoyage à froid classique ne parvient pas à éliminer, ne risquez pas d’endommager votre hotend en forçant. Vous pouvez faire appel à des services professionnels de réparation d’imprimantes 3D Canada pour remettre votre matériel en parfait état.
Gardez cette liste de contrôle finale dans votre atelier pour maintenir la qualité :
- Rangez toutes les bobines dans des bacs à joint immédiatement après chaque session d’impression.
- Surveillez les hygromètres chaque semaine pour vous assurer que l’HR reste sous le seuil de 20 % pour les matériaux hygroscopiques.
- Régénérez vos billes de dessiccant dès qu’elles changent de couleur.
- Mettez sous vide les matériaux spéciaux comme le Nylon, le TPU ou le PVA à chaque fin de projet.
Prenez le contrôle de la qualité de vos matériaux
Vous avez identifié le crépitement, compris la science de l’hygroscopie et réalisé qu’une bobine scellée en usine n’est pas toujours sèche. Maîtriser le dépannage du bruit de claquement de filament humide, c’est passer de la frustration à des résultats constants et professionnels. N’oubliez pas que les sécheurs dédiés et les bacs de stockage hermétiques sont votre meilleure défense contre l’humidité imprévisible du Canada. En pesant vos bobines et en utilisant des contrôles de température précis, vous protégez votre matériel et garantissez une adhérence parfaite de chaque couche.
Si l’humidité a déjà causé un bourrage tenace ou si vous êtes prêt à améliorer votre installation, nous sommes là pour vous aider. En tant que revendeur autorisé Bambu Lab, nous proposons les consommables et accessoires de haute qualité dont vous avez besoin pour réussir. Nos techniciens experts sont disponibles pour les réparations de matériel si quelque chose tourne mal, et nous offrons une expédition rapide partout au Canada pour garder votre atelier opérationnel. 3D Printing Canada est votre partenaire pour résoudre ces défis pratiques avec un soutien fiable.
Achetez des filaments et des sécheurs premium chez 3D Printing Canada et reprenez vos créations en toute confiance. Votre prochaine impression parfaite n’est qu’à une bobine sèche de distance.
Foire aux questions
Puis-je sécher mon filament sur le plateau chauffant de l’imprimante 3D ?
Vous pouvez utiliser le plateau chauffant de votre imprimante comme sécheur de fortune, mais ce n’est pas la méthode la plus efficace. La chaleur monte depuis le plateau, mais sans flux d’air actif, l’humidité reste souvent piégée dans les spires de la bobine. Si vous placez une boîte sur la bobine pour retenir la chaleur, vous créez involontairement un microclimat humide. Pour des résultats fiables, un sécheur dédié avec ventilateur est toujours le meilleur choix afin de s’assurer que l’eau est réellement retirée.
Est-il possible de « trop sécher » un filament et de le rendre cassant ?
On ne peut pas, en théorie, retirer trop d’eau, mais une chaleur excessive peut certainement endommager votre matériau. Si vous laissez un filament dans un sécheur à des températures dépassant sa température de transition vitreuse, les brins vont ramollir et fusionner entre eux. La bobine devient alors inutilisable. Respectez les durées et températures de séchage recommandées pour chaque polymère afin d’éviter la dégradation thermique ou de « cuire » le plastique, ce qui peut entraîner une fragilité accrue avec le temps.
Comment savoir si mon filament est sec sans balance ?
La méthode la plus fiable sans balance est un test d’extrusion manuel. Chauffez votre buse et extrudez une petite quantité de filament dans l’air. Si le filament sort lisse, brillant et tombe bien droit, il est probablement sec. Vous pouvez constater que si vous voyez des bulles ou entendez de petits claquements, vous avez besoin de plus de temps de séchage. C’est une partie essentielle du dépannage du bruit de claquement de filament humide avant de lancer une longue impression.
Le filament humide provoque-t-il davantage de bouchons de buse ?
Oui, l’humidité est une cause majeure d’échecs d’extrusion et de bouchons partiels. Lorsque l’eau se transforme en vapeur à l’intérieur du hotend, elle crée des variations de pression qui entraînent une sous-extrusion. Avec le temps, la dégradation chimique causée par l’humidité peut laisser des résidus carbonisés dans la buse. Si vous constatez qu’une humidité a provoqué un blocage persistant que vous ne parvenez pas à éliminer, nos techniciens experts proposent des services professionnels de réparation d’imprimantes 3D pour remettre votre équipement en parfait état.
Pourquoi mon filament continue-t-il à claquer après 4 heures de séchage ?
Un cycle de quatre heures est souvent insuffisant pour des matériaux très hygroscopiques comme le PETG, le TPU ou le Nylon. Le PLA peut être prêt dans ce délai, mais les plastiques plus « assoiffés » nécessitent souvent 12 à 24 heures de chaleur active pour retirer l’humidité du centre de la bobine. Vérifiez également que votre sécheur évacue bien l’air humide. Si l’humidité n’a nulle part où aller, elle se redéposera simplement sur le filament lorsque l’appareil refroidit.
Certaines marques de filament sont-elles plus résistantes à l’humidité que d’autres ?
La résistance dépend principalement de la structure chimique du polymère plutôt que du nom de la marque. Cependant, les fabricants haut de gamme utilisent souvent de meilleurs processus de séchage avant de sceller leurs produits. Certains mélanges spéciaux sont formulés pour être moins hygroscopiques, mais tous les filaments FDM finiront par absorber de l’eau s’ils sont laissés à l’air libre. Nous recommandons de tester plusieurs filaments de haute qualité afin de déterminer lesquels fonctionnent le mieux dans votre atelier canadien et selon les niveaux d’humidité locaux.
Combien de temps faut-il pour qu’un filament devienne humide dans une pièce normale ?
La vitesse d’absorption dépend du matériau et de l’humidité relative de votre pièce. Lors d’un été canadien typique avec une humidité supérieure à 50 %, le Nylon peut devenir impossible à imprimer en seulement 4 à 8 heures. Le PETG montre généralement des signes de dégradation en 24 à 48 heures. Même le PLA, qui est plus résistant, finira par devenir cassant et se rompre s’il reste sur un support de bobine pendant plusieurs semaines sans protection contre l’air ambiant.
Dois-je sécher un filament neuf dès sa sortie de la boîte ?
Il est recommandé de sécher immédiatement toute nouvelle bobine de Nylon, de TPU ou de PVA. De nombreux fabricants utilisent des bains d’eau pour refroidir le filament pendant la production, et si leur ligne de séchage n’est pas parfaite, de l’humidité se retrouve piégée à l’intérieur du sac scellé sous vide. Cela vous aide à organiser votre flux de travail et à éviter la frustration d’une première couche ruinée. Pour le PLA et le PETG, vous pouvez généralement commencer à imprimer tout de suite, sauf si vous entendez un crépitement audible.